VSI maydalagich qanday ishlaydi? Qum va chaqiq tosh
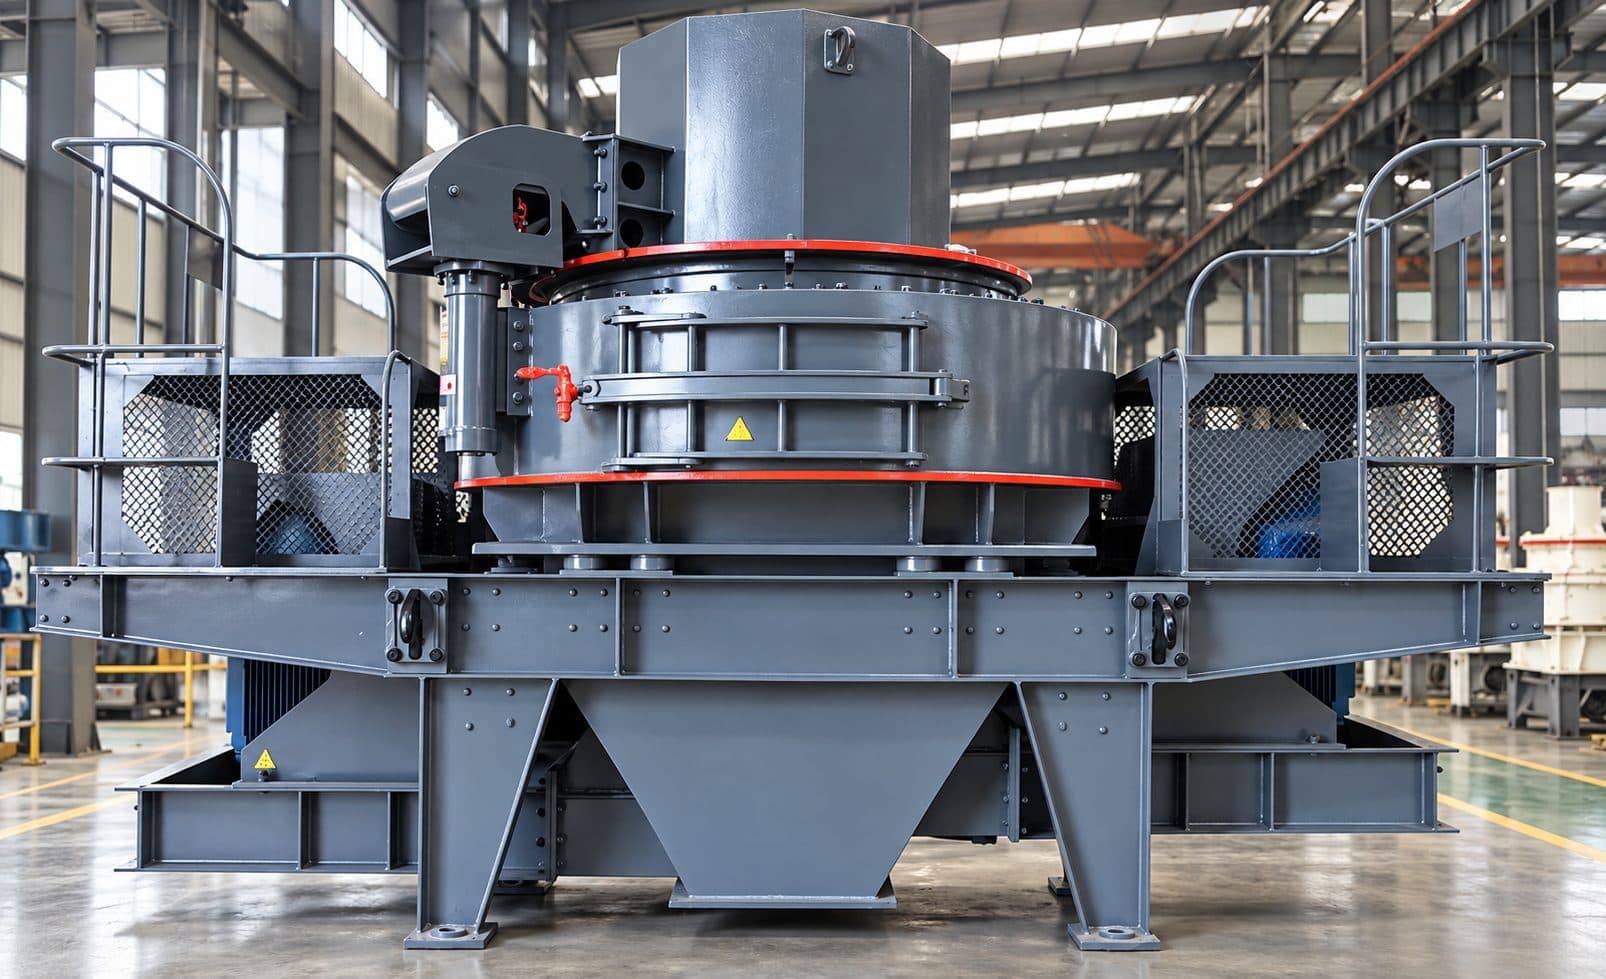
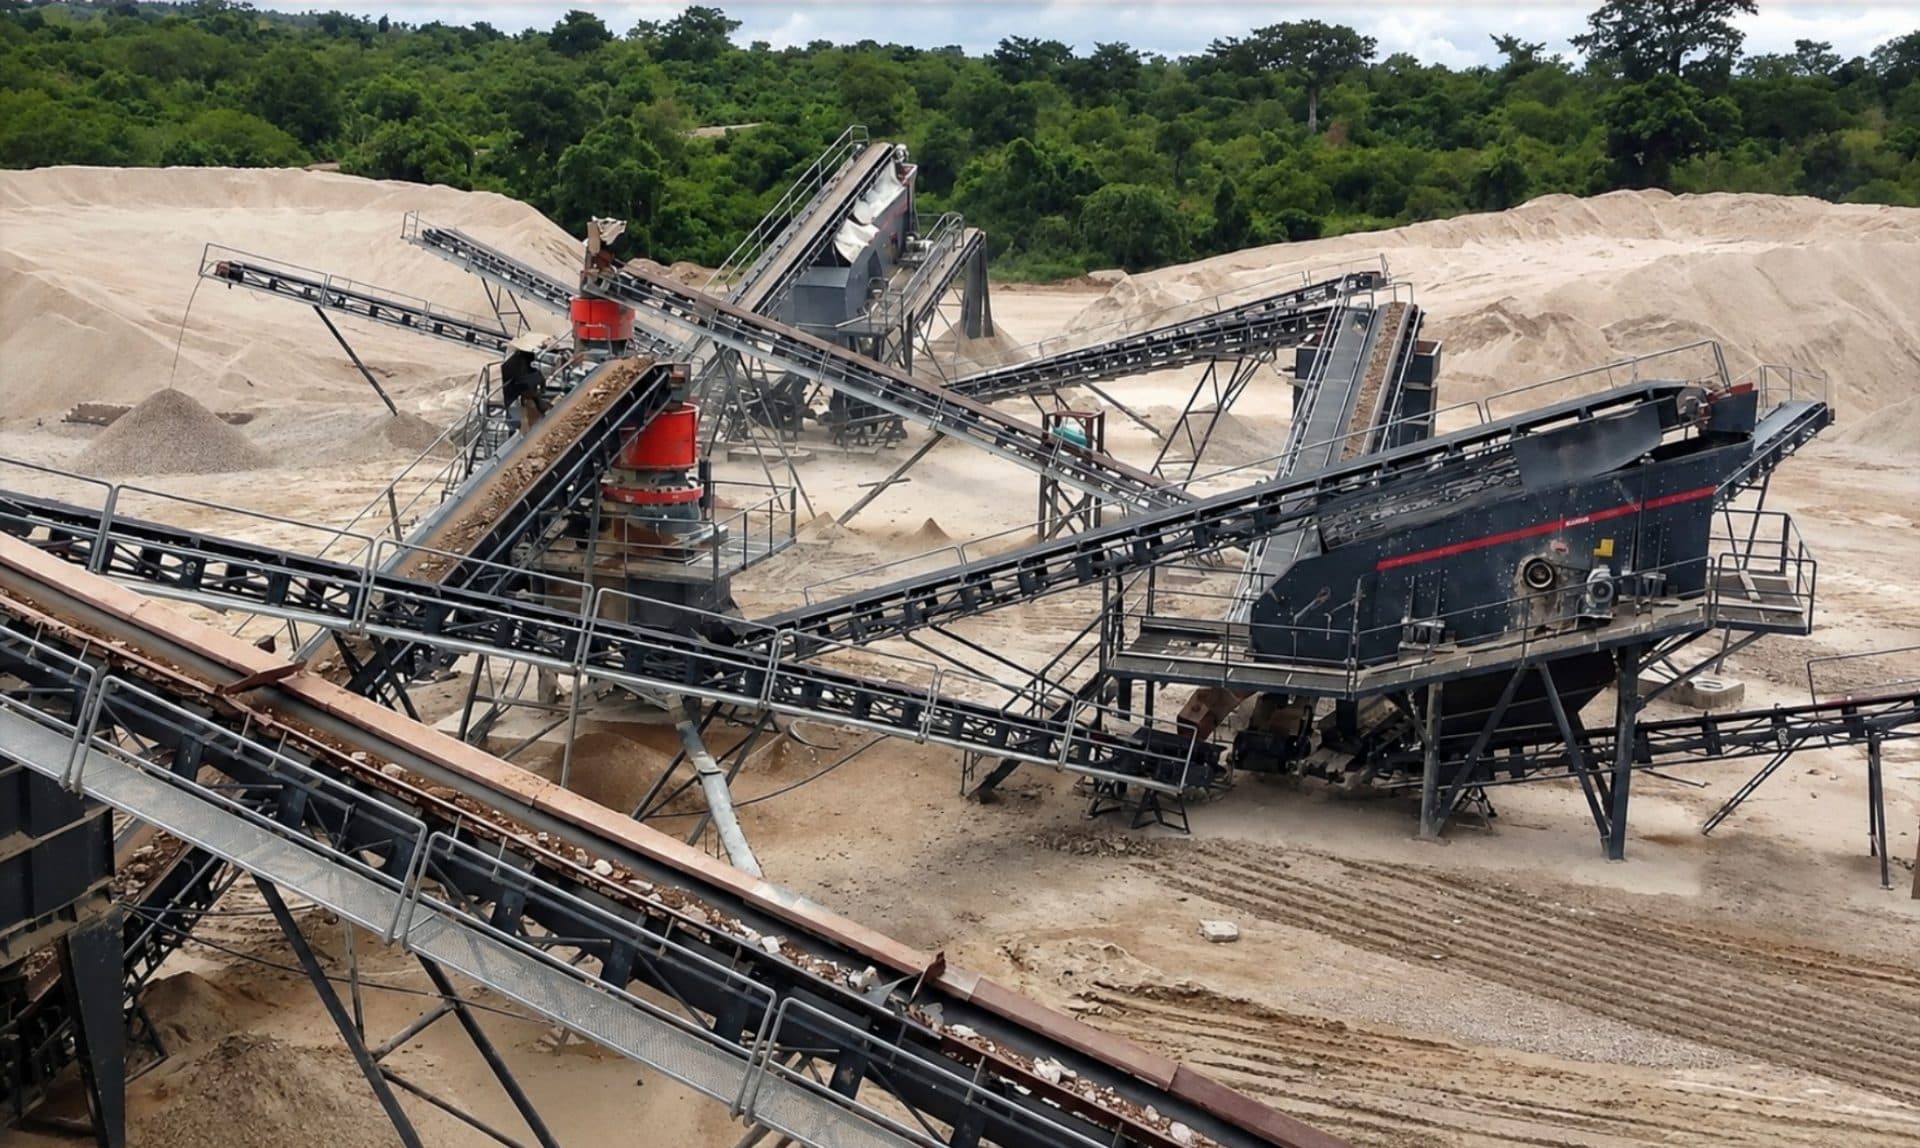
Konusli maydalagich kerakli o‘lchamdagi chaqiq toshni berishi mumkin, ammo ayrim donalar yassi yoki cho‘zinchoq bo‘lib qoladi. Qum ishlab chiqarishda esa mayda toshni yana maydalash talab etiladi. Shu ikki vazifa uchun liniyaning yakuniy bosqichiga vertikal valli zarbali maydalagich — VSI qo‘shiladi.
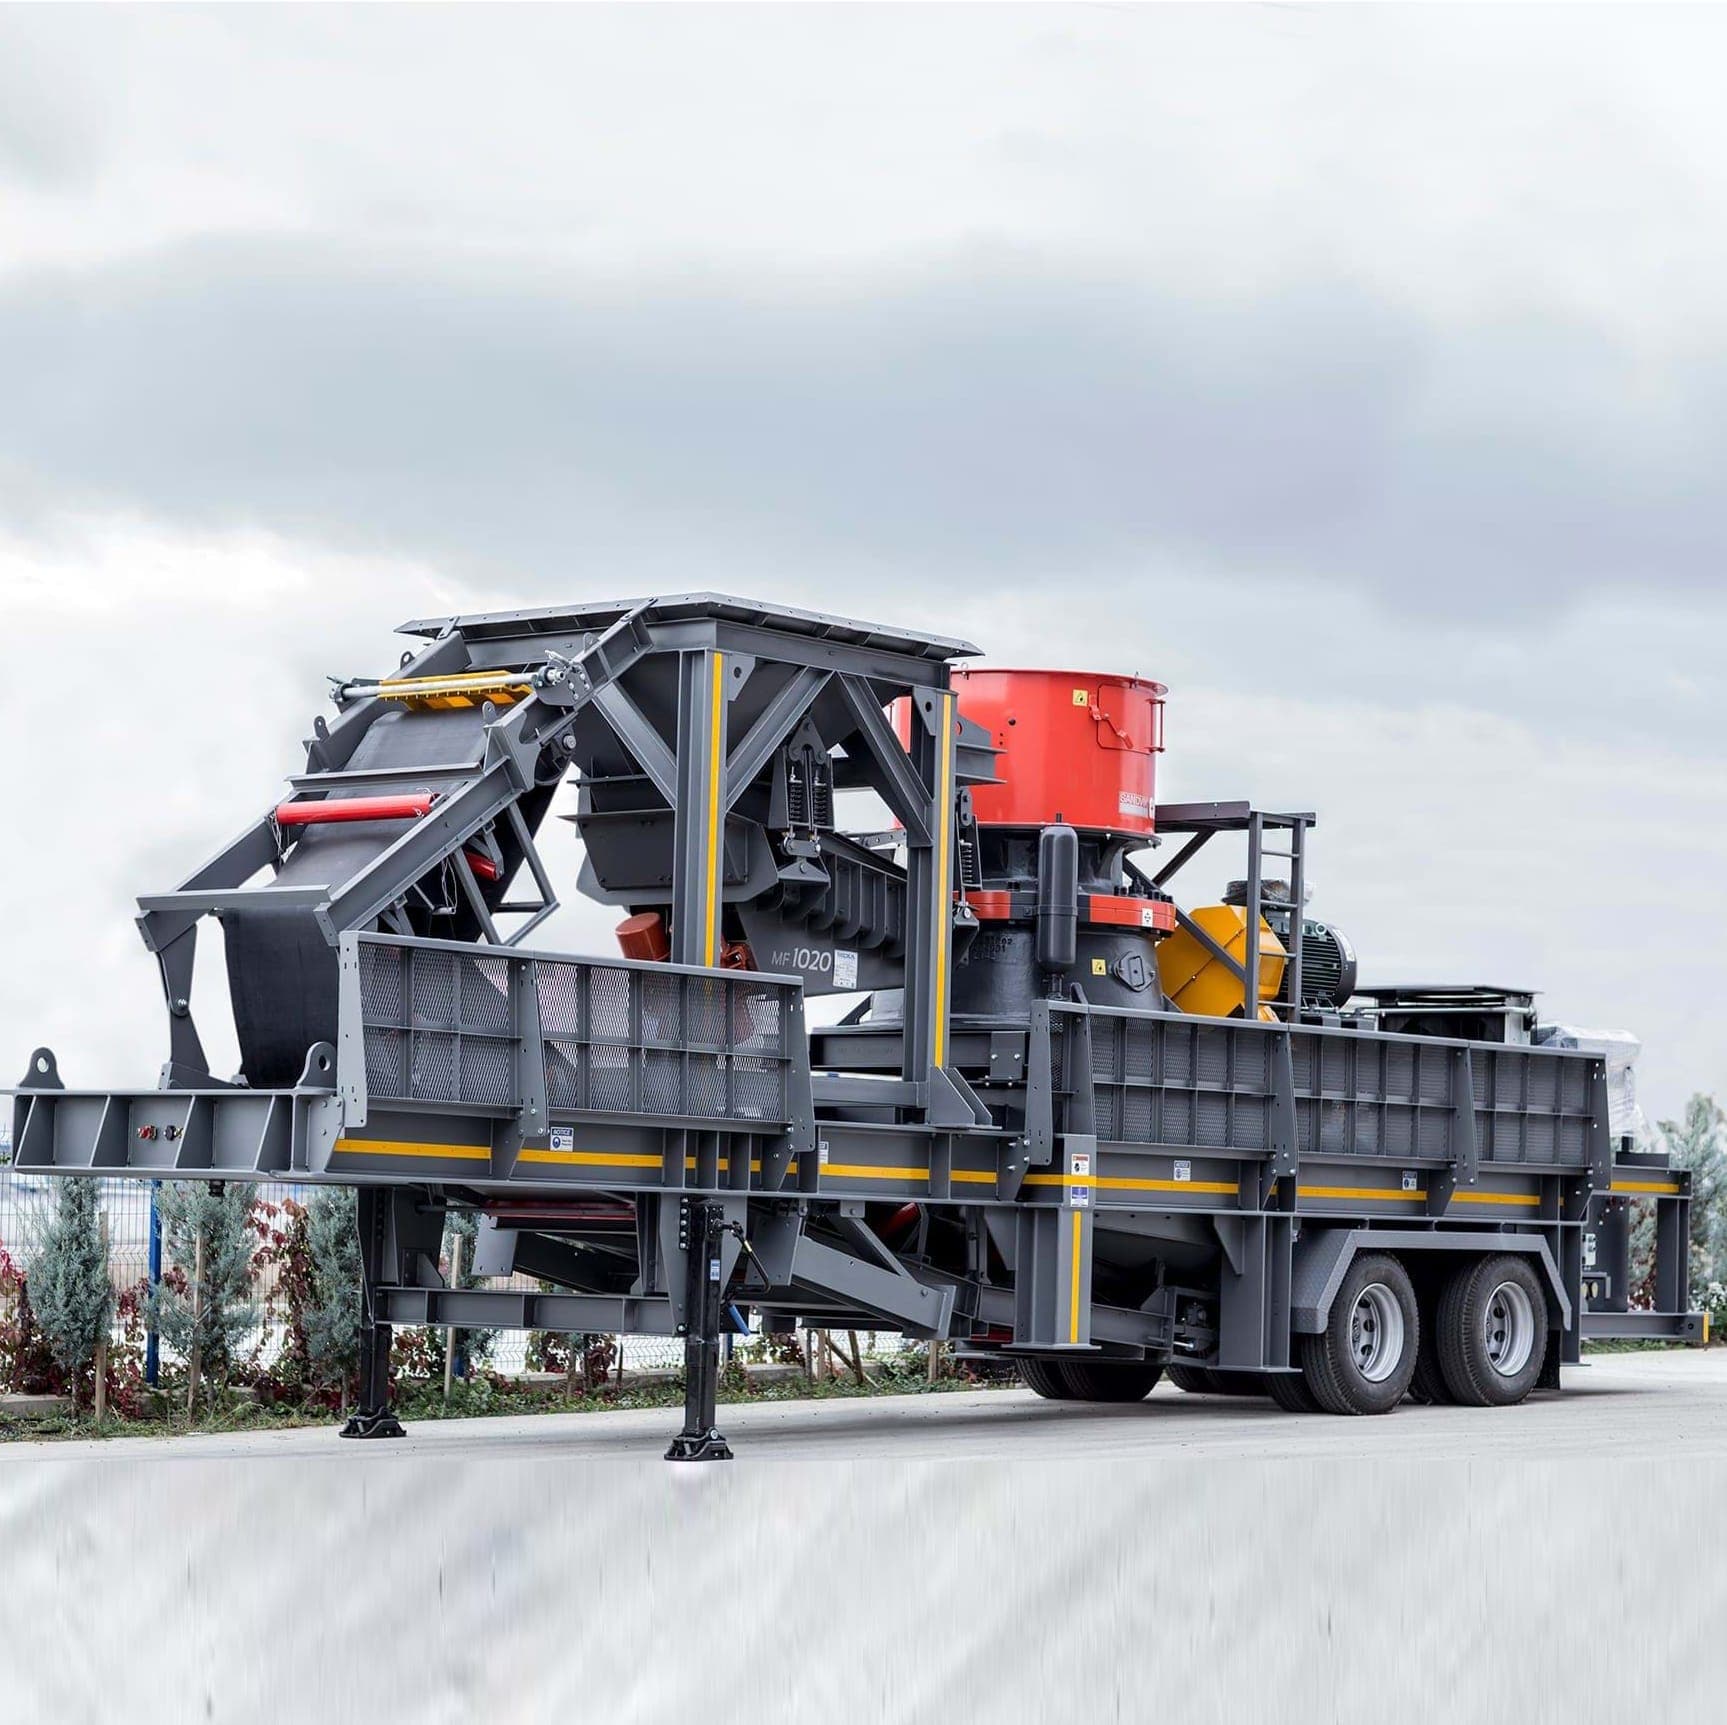
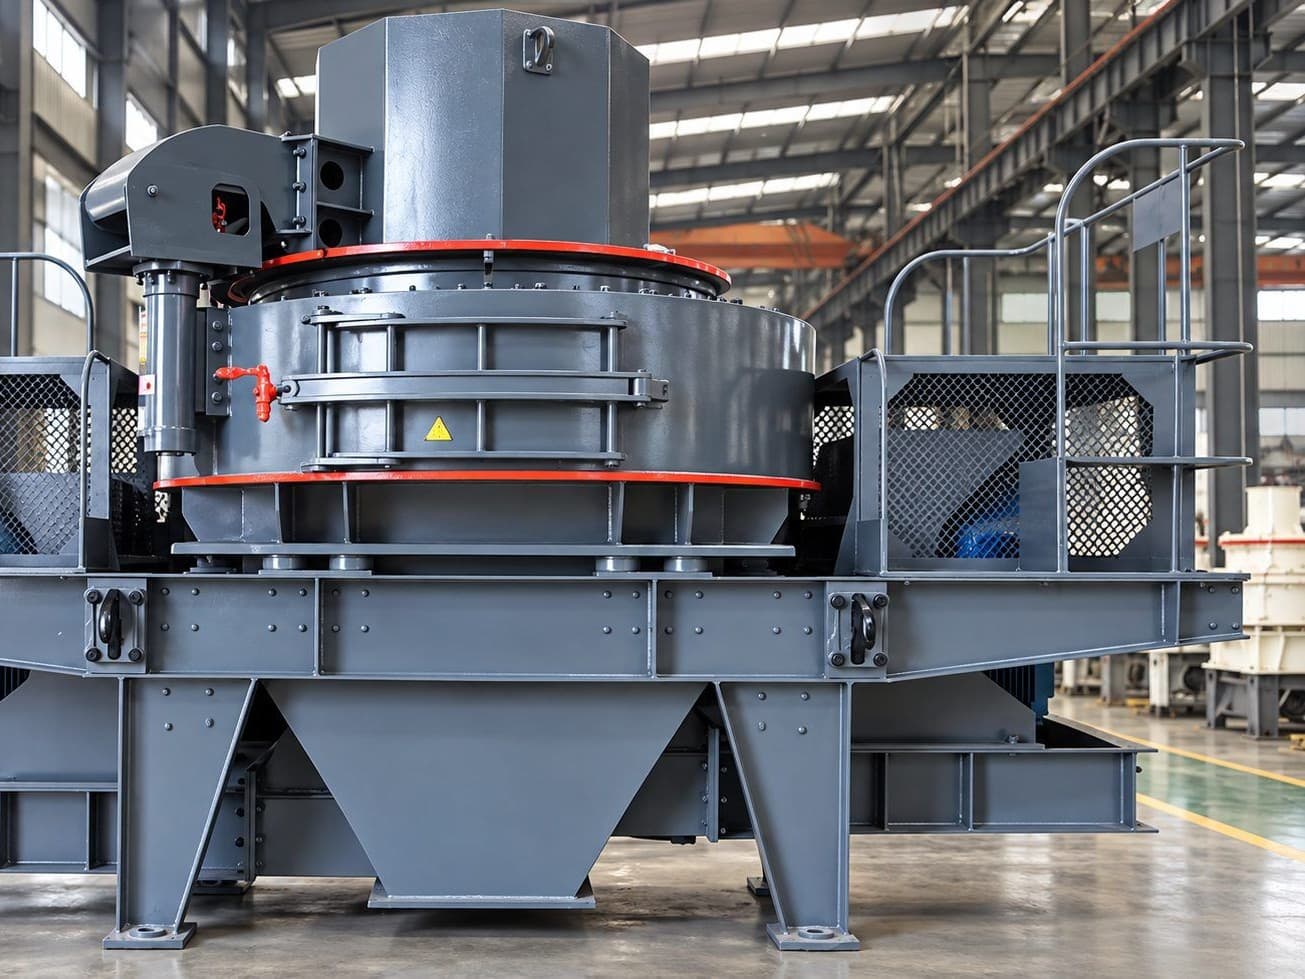
Tanker VSI5X oldindan tayyorlangan toshni tez aylanuvchi rotorda jadallashtiradi. Zarrachalar atrofdagi material qatlami yoki zarba elementlariga urilganda harakat energiyasi ularni sindiradi va shaklini o‘zgartiradi. Keyin elak tayyor fraksiyalarni yana maydalash kerak bo‘lgan materialdan ajratadi.
Mashina ichida nima sodir bo‘ladi?
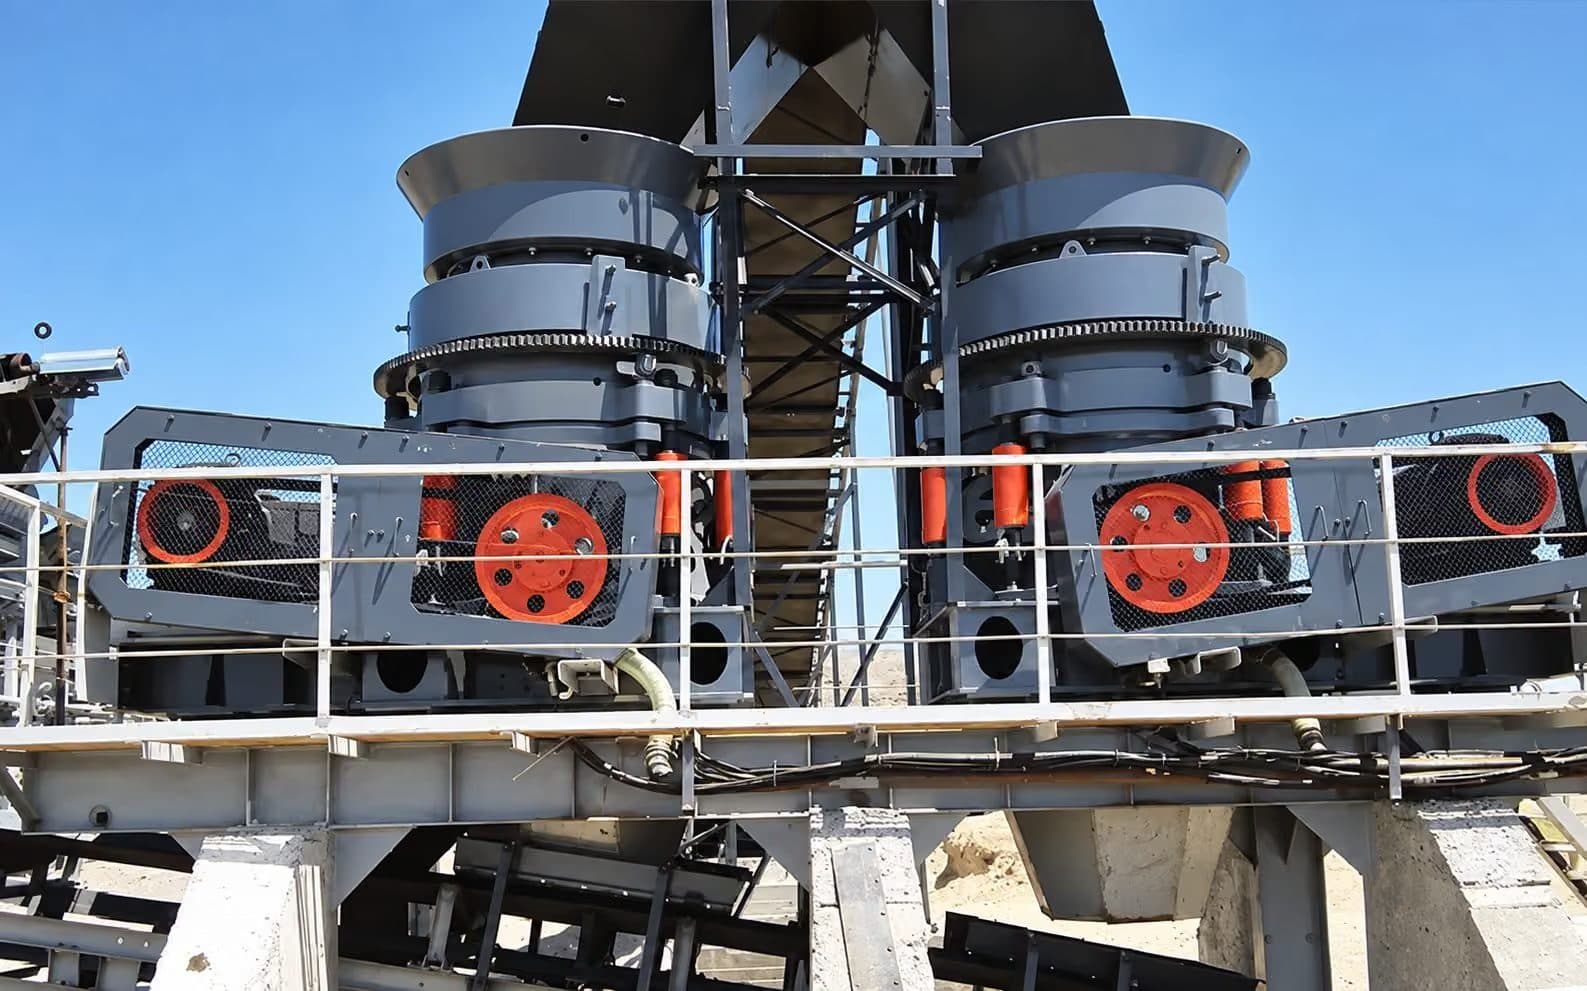
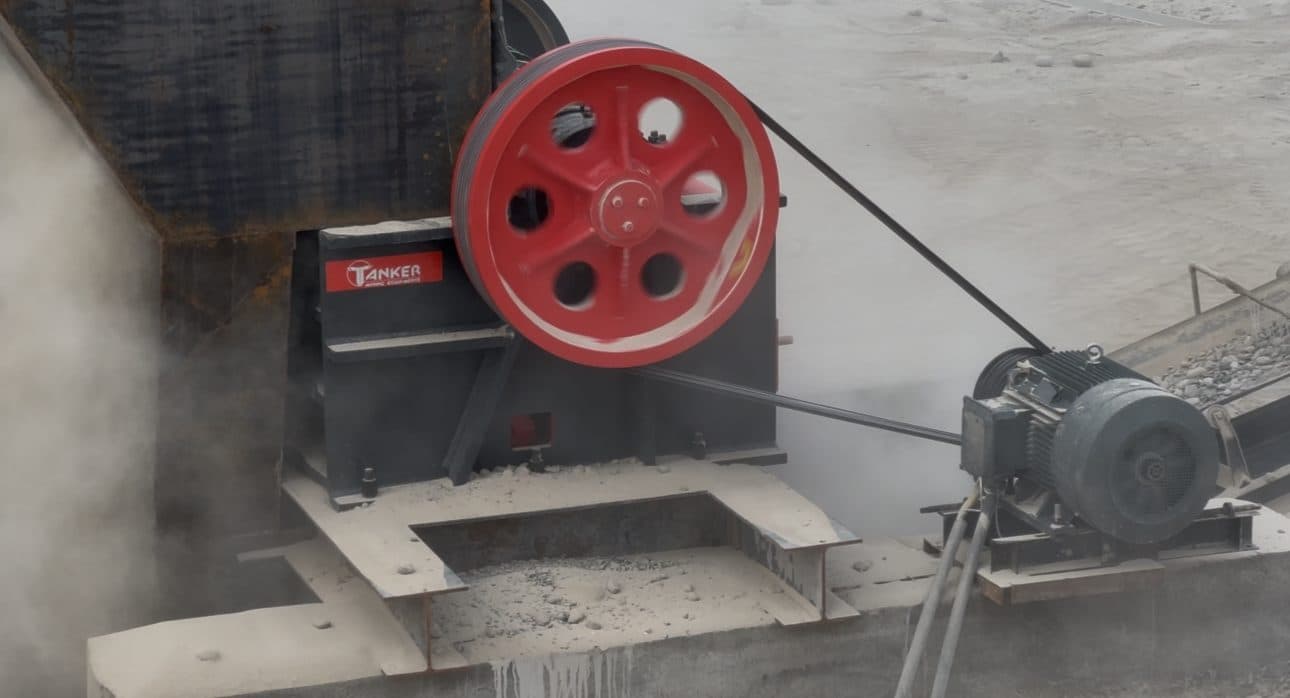
Yuklash bunkeri toshni taqsimlash qurilmasiga yo‘naltiradi. Rotor markaziga kirgan material tashqariga siljib tezlik oladi va chiqish teshiklaridan kameraga otiladi. Rotor vertikal val va podshipnik uzeliga o‘rnatilgan. Yuritma energiya beradi, yeyiluvchi himoya qismlari esa tosh oqimi tegadigan yuzalarni saqlaydi.
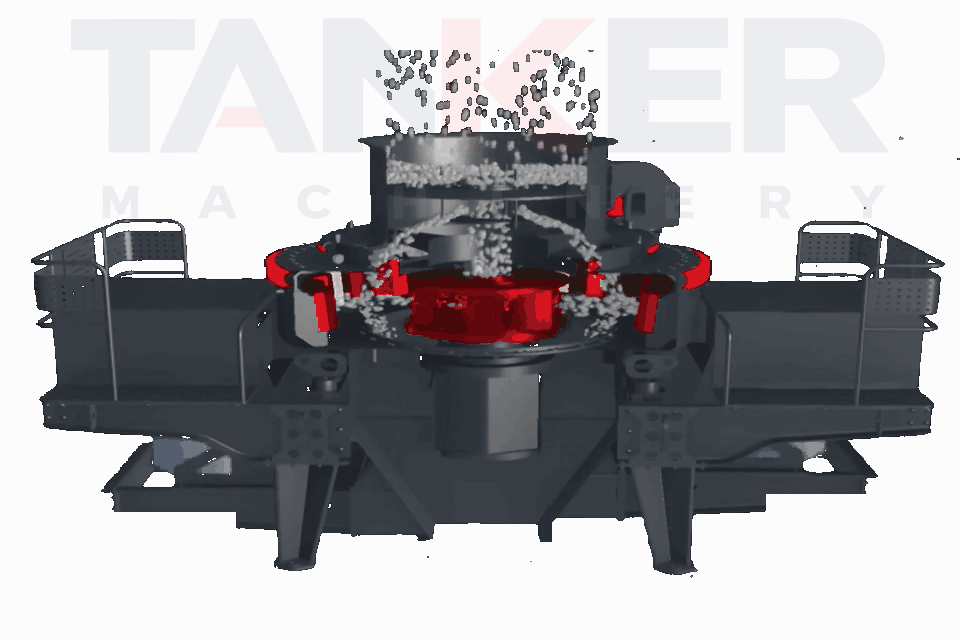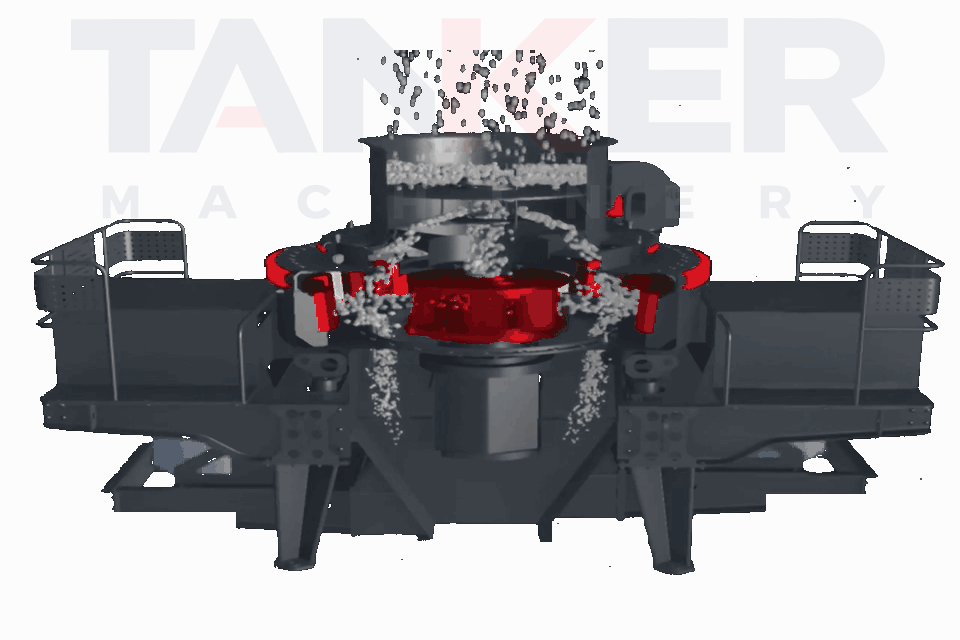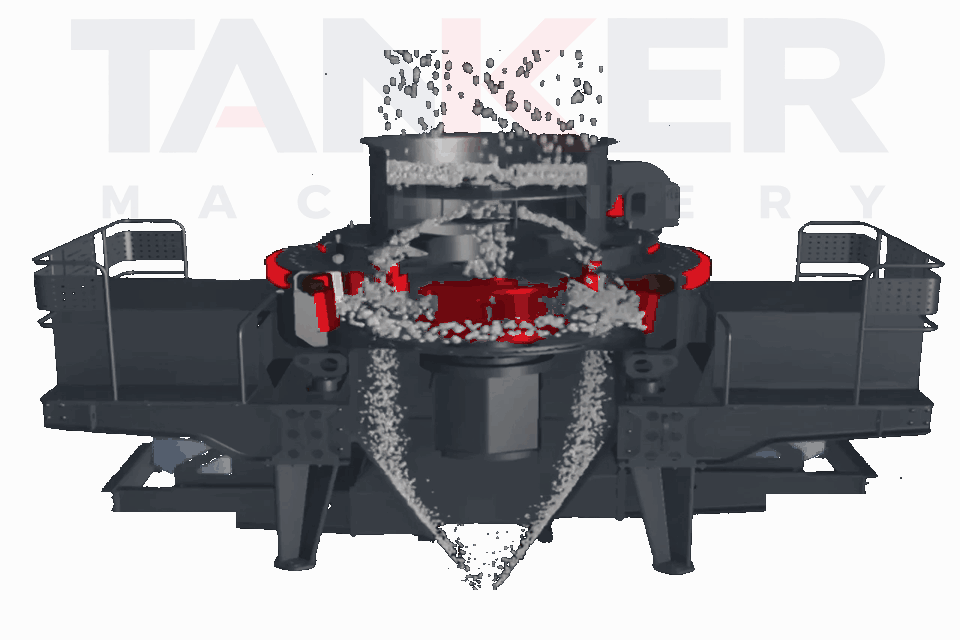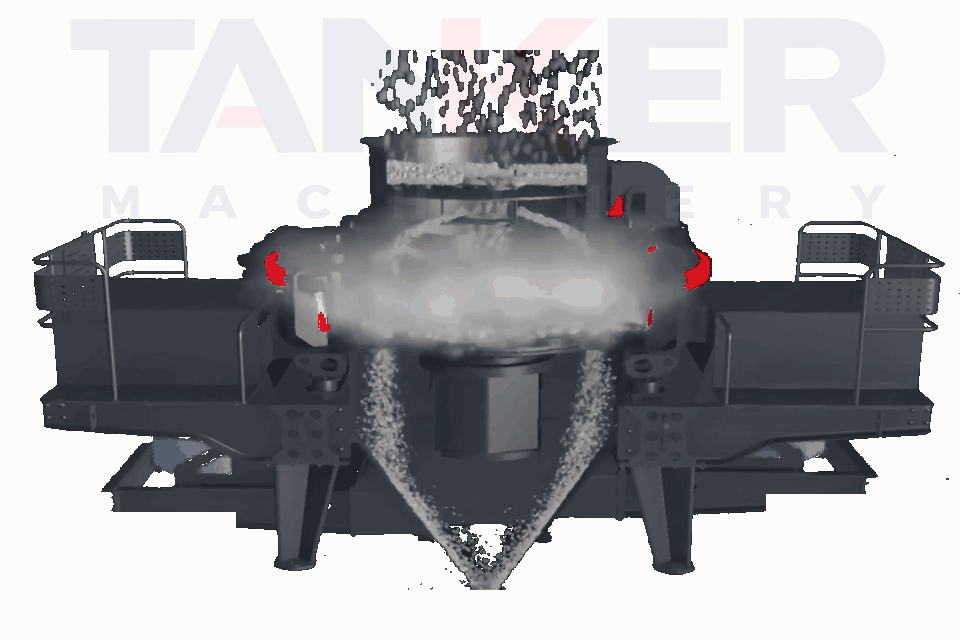
Tanker mahsulot sahifasidagi animatsiya ichki oqimni ko‘rsatadi. Amaldagi oziqlantirish sxemasi va kamera tuzilishi tanlangan komplektatsiyaga bog‘liq.
Rotorni tezlashtiruvchi qurilma sifatida tasavvur qiling: asosiy maydalash tezlashgan tosh rotor tashqarisida qarshilikka uchraganda yuz beradi. Rotor uchliklari, yuklash quvuri, taqsimlagich va kamera himoyasi material yo‘nalishiga ta’sir qiladi. Shuning uchun ularning holati ham aylanish tezligi kabi muhim.
Tayyorlangan xomashyodan tayyor fraksiyagacha
Kirish materialini tayyorlash. Oldingi maydalash va elash bosqichlari toshni model uchun ruxsat etilgan o‘lchamga keltiradi. Yirik karer toshi VSI5X ga bevosita berilmaydi.
Oqimni barqarorlashtirish. Bir tekis oziqlantirish rotor yuklamasini barqaror saqlaydi. Kombinatsiyalangan usulda oqim rotor ichiga va uning atrofiga bo‘linadi.
Tezlashtirish va zarba. Rotor zarrachalarni kameraga otadi. To‘qnashuvlar ularni sindiradi; keyingi urilish va ishqalanish dona shaklini yaxshilashi mumkin.
Chiqarish va elash. Material quyi teshikdan chiqib elakka boradi. Yopiq siklda tayyor fraksiyalar ajratilib, elak ustidagi yirik material qayta ishlashga qaytariladi.
Zarba yuzasi va oziqlantirish yo‘li — ikki alohida tanlov
«Toshga-tosh» yoki «toshga-metall» zarracha nimaga urilishini bildiradi. Markaziy yoki kaskadli oziqlantirish esa material kameraga qanday kirishini bildiradi. Ularni bir rejimning turli nomlari deb tushunmaslik kerak.
Toshga-tosh va toshga-metall
Toshga-tosh usulida kamera ichida saqlanadigan material qatlami asosiy zarba yuzasi bo‘ladi. Bu usul, ayniqsa abraziv xomashyoda, dona shakli va metall yeyilishini kamaytirish muhim bo‘lganda foydali. Biroq rotor uchliklari, oziqlantirish qismlari va boshqa ochiq elementlar baribir yeyiladi.
Metall zarba elementlari bo‘lgan kamerada oqim almashtiriladigan metall yuzalarga uriladi. Mos sharoitda bu kuchliroq bevosita maydalashni beradi, lekin abraziv tosh yeyilish xarajatini oshirishi mumkin. Kamera material va mahsulot talabiga qarab tanlanadi. Har bir VSI5X ikkala variant bilan keladi yoki qismlar almashtirilmasdan o‘zgartiriladi deb hisoblamang.
Markaziy va markaziy-kaskadli oziqlantirish
Markaziy usulda oqim rotor orqali o‘tadi. Kombinatsiyalangan usulda bir qismi rotorga, ikkinchi qismi esa uning atrofiga tushib material pardasini hosil qiladi. Tezlashgan zarrachalar shu oqim bilan to‘qnashadi. Barcha material rotordan o‘tishi shart bo‘lmagani uchun mashina orqali umumiy oqim ko‘payadi.
Shu sababli jadvalda kombinatsiyalangan rejim unumdorligi yuqoriroq. Ammo yuqori tonnajda aynan bir xil maydalash darajasi, qum chiqishi yoki granulometriya kafolatlanmaydi. Oqim ulushi rotor tezligi, kirish tarkibi va elash sxemasi bilan birga belgilanadi.
Tanker VSI5X modellari
Model | Markaziy (t/soat) | Markaz + kaskad (t/soat) | Maks. kirish, yumshoq / qattiq (mm) | Val tezligi (ayl/min) | Motor quvvati (kW) |
|---|---|---|---|---|---|
VSI5X7615 | 70–140 | 150–280 | <35 / <30 | 1700–1900 | 2×75 |
VSI5X8522 | 120–190 | 240–380 | <40 / <35 | 1500–1700 | 2×110 |
VSI5X9532 | 180–280 | 350–540 | <45 / <40 | 1300–1510 | 2×160 |
VSI5X1145 | 250–360 | 500–640 | <50 / <45 | 1100–1310 | 2×220 |
Nominal model ma’lumotlari. Unumdorlik mashinadan o‘tadigan umumiy oqimni bildiradi; kirish chegarasi material qattiqligiga bog‘liq. Yakuniy sozlamalar va komplektatsiya loyiha bo‘yicha tasdiqlanadi.
Tezlik diapazonlari har bir modelga tegishli. Diametri turlicha rotorlar bir vazifani turli aylanish tezligida bajarishi mumkin. Boshqa modelning tezligini ko‘chirish o‘rniga o‘z mashinangiz uchun ruxsat etilgan diapazondan foydalaning.
Nega mashinadagi 300 t/soat oqim 300 t/soat qum emas?
Maydalagich oqimi elakdan qaytgan materialni ham o‘z ichiga oladi. Tayyor qum chiqishi esa elash va zarur tasniflash yoki yuvishdan keyin belgilangan sifat talabiga mos keladigan qismdir.
Masalan, 200 t/soat yangi xomashyo va 100 t/soat qaytma material VSI ga jami 300 t/soat yuklama beradi. Lekin barqaror material balansida liniyaga faqat 200 t/soat yangi material kiradi va uning faqat bir qismi talab etilgan qum fraksiyasiga aylanishi mumkin. Bu tushuntiruvchi misol, ishlab chiqarish kafolati emas.
Shuning uchun hisoblashga kirish granulometriyasi, kerakli fraksiyalar va qaytma yuklama zarur. Ajratish bosqichi haqida vibratsion elak qo‘llanmasida o‘qing.
Natijaga nima ta’sir qiladi?
Kirish o‘lchami va barqarorlik: tasodifiy yirik toshlar yoki keskin oqim o‘zgarishi ish rejimini buzadi.
Rotor tezligi: yuqori tezlik odatda zarba energiyasini oshiradi, lekin mayda kukun, energiya sarfi va yeyilishni ham ko‘paytirishi mumkin. Tasdiqlangan chegarada ishlang.
Tosh xususiyatlari: qattiqlik, abrazivlik va tabiiy sinish xususiyati maydalash, shakl va yeyilishga turlicha ta’sir ko‘rsatadi.
Namlik va loy: yopishqoq material kirish va chiqish yo‘llarida yig‘ilishi mumkin. Barcha toshlar uchun yagona namlik chegarasi yo‘q.
Elak ishlashi: yomon ajratish qaytma oqimni oshiradi yoki tayyor fraksiyaga yirik zarrachalarni o‘tkazadi.
Qismlar yeyilganda sifatni qanday saqlash kerak?
Motor yuklamasi, vibratsiya, podshipnik harorati va mahsulot granulometriyasini kuzating. Bir ko‘rsatkich o‘zgarsa, darhol tezlikni oshirish emas, sababni topish kerak. Maydalagich bilan birga oziqlantirish va elakni ham tekshiring.
Rejali, energiyadan ajratilgan to‘xtashda yuklash quvuri, taqsimlagich, rotor uchliklari va plitalari, kamera himoyasi hamda chiqish yo‘lini ko‘ring. Rotor qismlari muvozanatni saqlagan holda yo‘riqnoma bo‘yicha almashtiriladi. Ichki ko‘rikdan oldin energiya manbalari bloklanishi, qoldiq energiya nazorat qilinishi va rotor to‘liq to‘xtashi shart.
Liniyangiz uchun VSI5X tanlash
Avval maqsadni belgilang: ko‘proq qum, yaxshiroq shakldagi chaqiq tosh yoki ikkala vazifa. Tankerga kirish granulometriyasi, tosh tavsifi, namlik va loy miqdori, tayyor fraksiyalar va soatlik tonnaj hamda mavjud maydalagich va elaklar ma’lumotini yuboring. Model, oziqlantirish va elash konturini birga tanlash uchun Tanker bilan bog‘laning.
Ko‘p beriladigan savollar
VSI5X birlamchi jag‘li maydalagich o‘rnini bosadimi?
Yo‘q. Uning kirish chegaralari ancha kichik. Birlamchi va zarur bo‘lsa ikkilamchi maydalash materialni VSI uchun tayyorlaydi.
VSI faqat qum uchunmi?
Yo‘q. U yirik agregat donalarining shaklini ham yaxshilaydi. Sozlamalar maydalash, shakl yoki ikkala maqsadga qarab belgilanadi.
Kaskadli oziqlantirish har doim ko‘proq qum beradimi?
Yo‘q. Umumiy oqim oshishi mumkin, lekin sotiladigan qum miqdori kerakli o‘lchamga yetgan ulush va elash sxemasiga bog‘liq.
Toshga-tosh usulida yeyiluvchi qismlar bo‘lmaydimi?
Bo‘ladi. Material qatlami ayrim metall yuzalarni himoya qiladi, ammo rotor, oziqlantirish uzellari va boshqa qismlar texnik xizmat talab qiladi.
VSI o‘zi 0–5 mm tayyor mahsulotni kafolatlaydimi?
Yo‘q. Chiqishda turli o‘lchamlar aralashmasi bo‘ladi. Tayyor fraksiya chegarasini elak belgilaydi; qum talabi uchun kukunni boshqarish yoki yuvish ham kerak bo‘lishi mumkin.