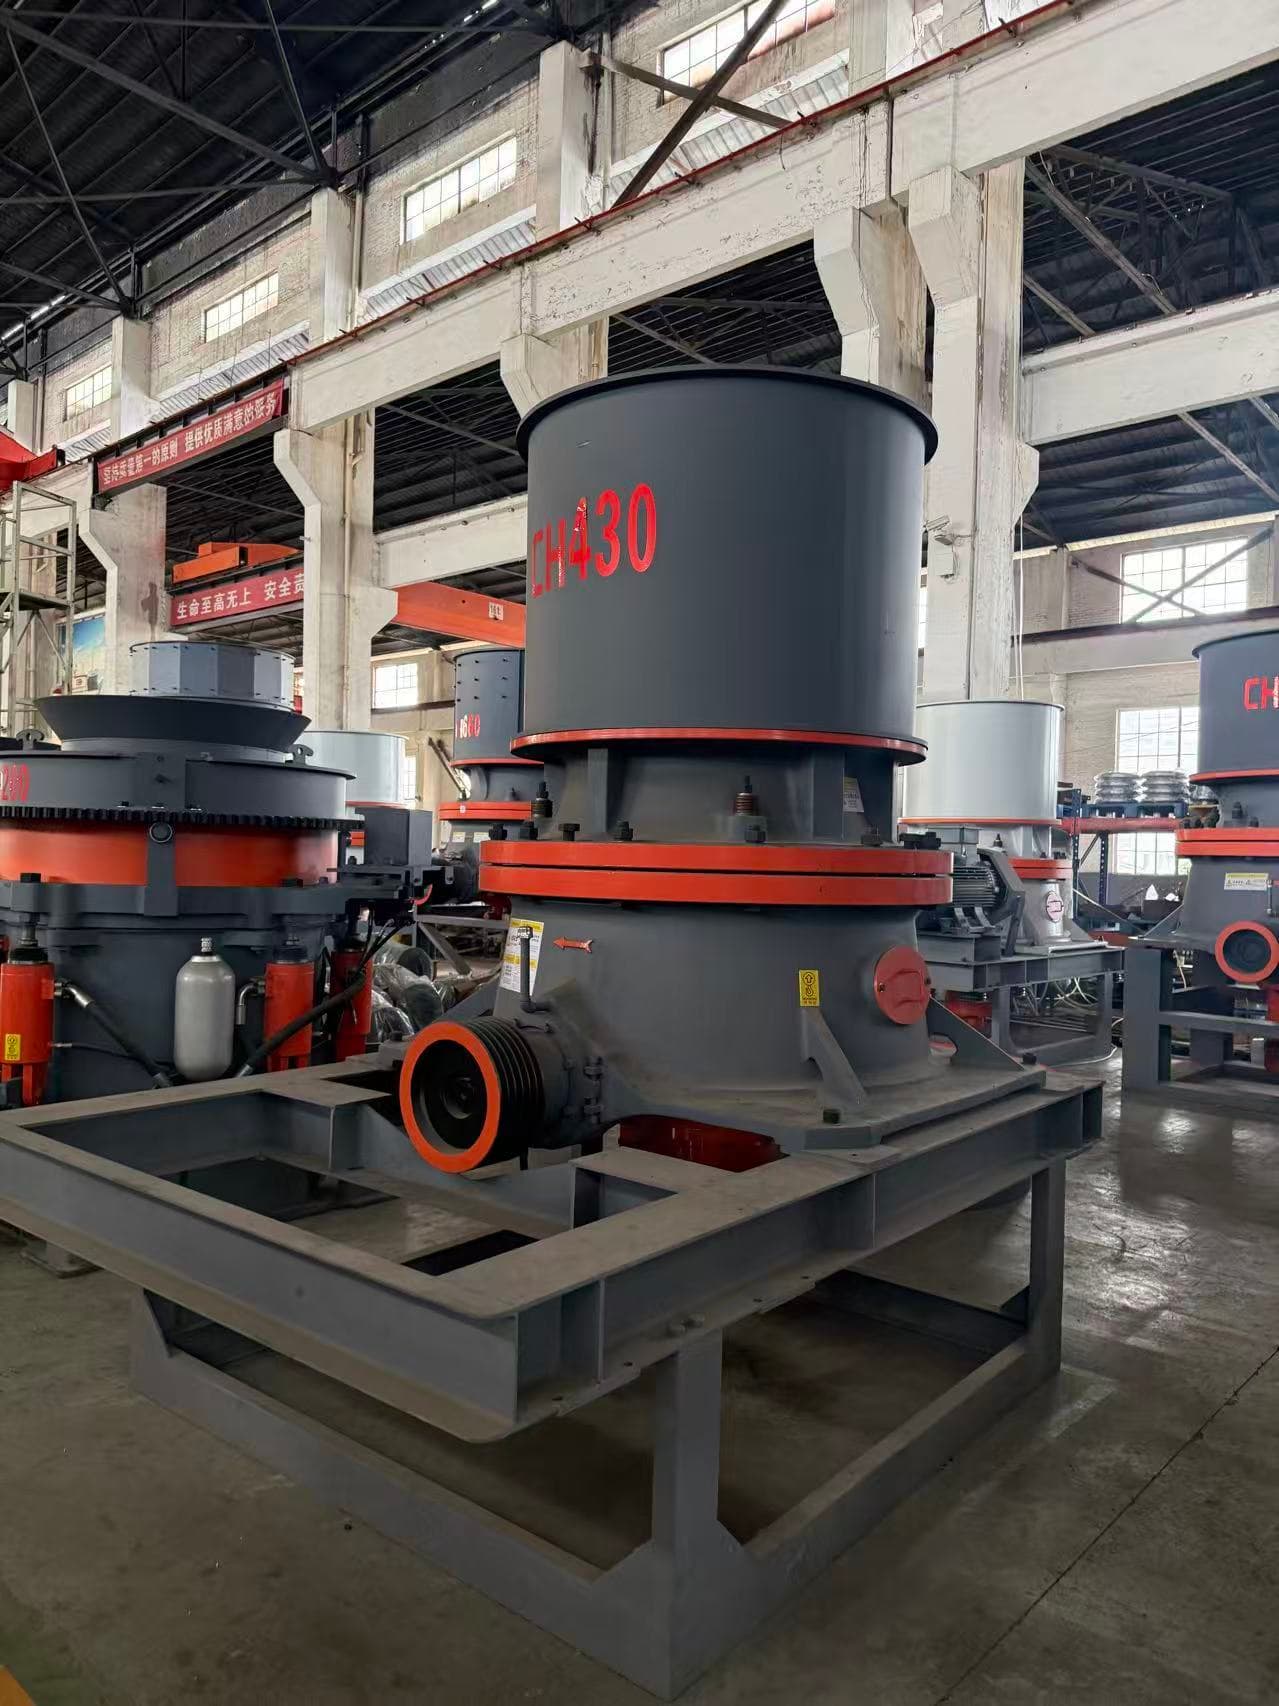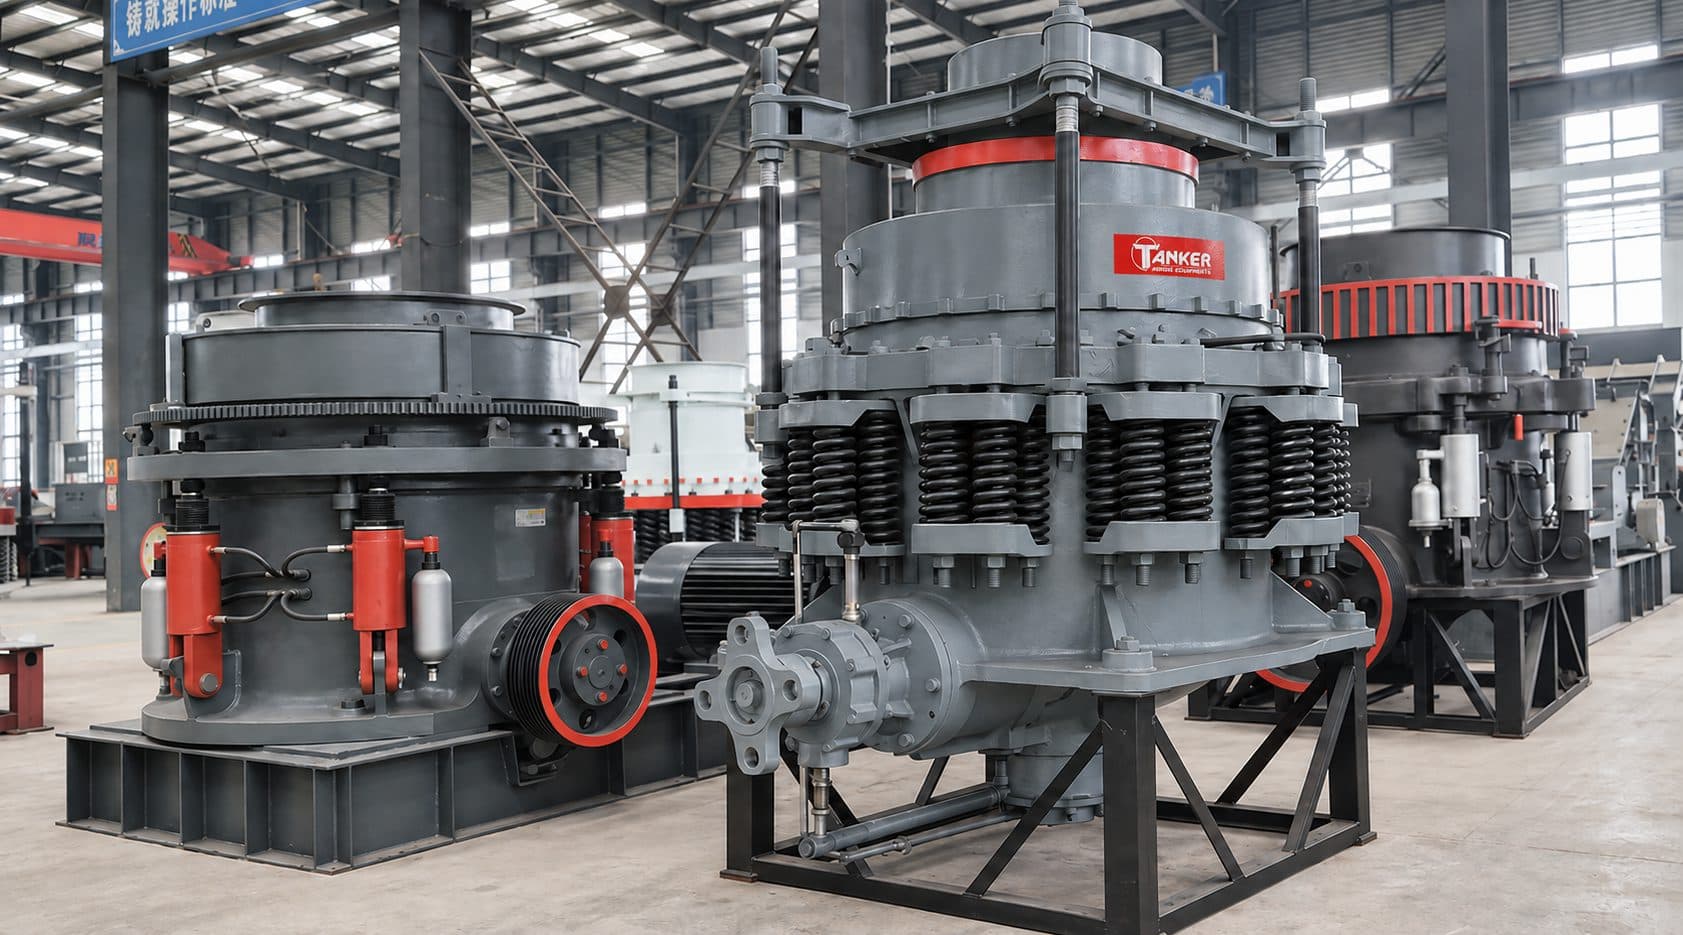
HPT konusli maydalagich qismlari: 22 ta detal va vazifalari
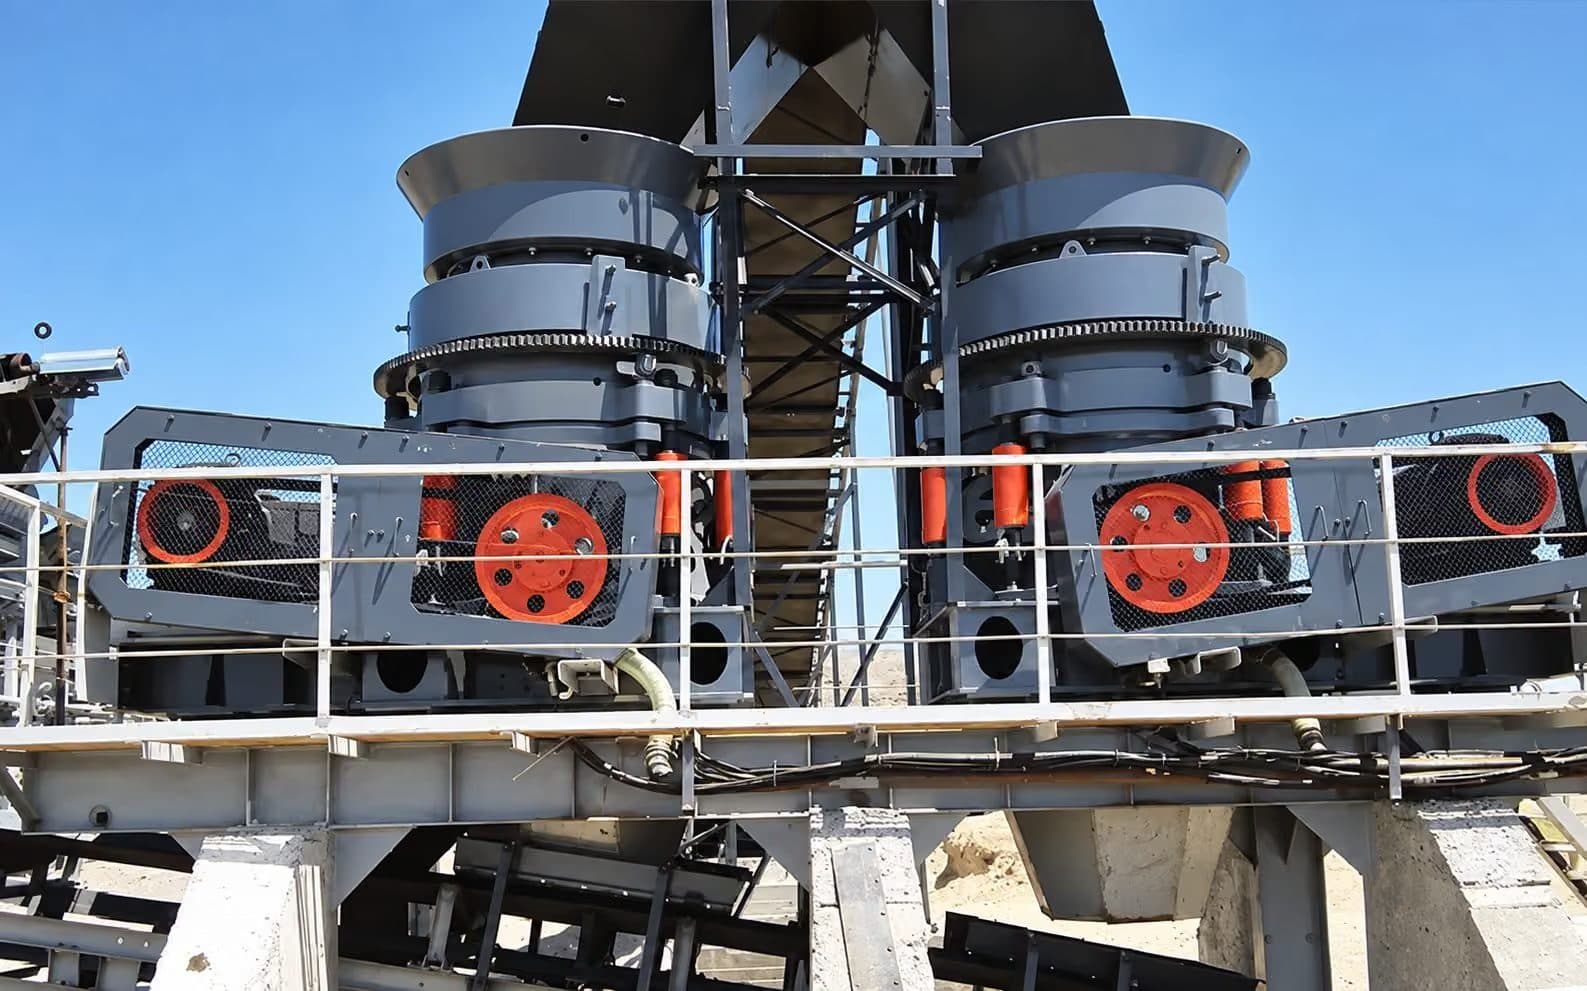
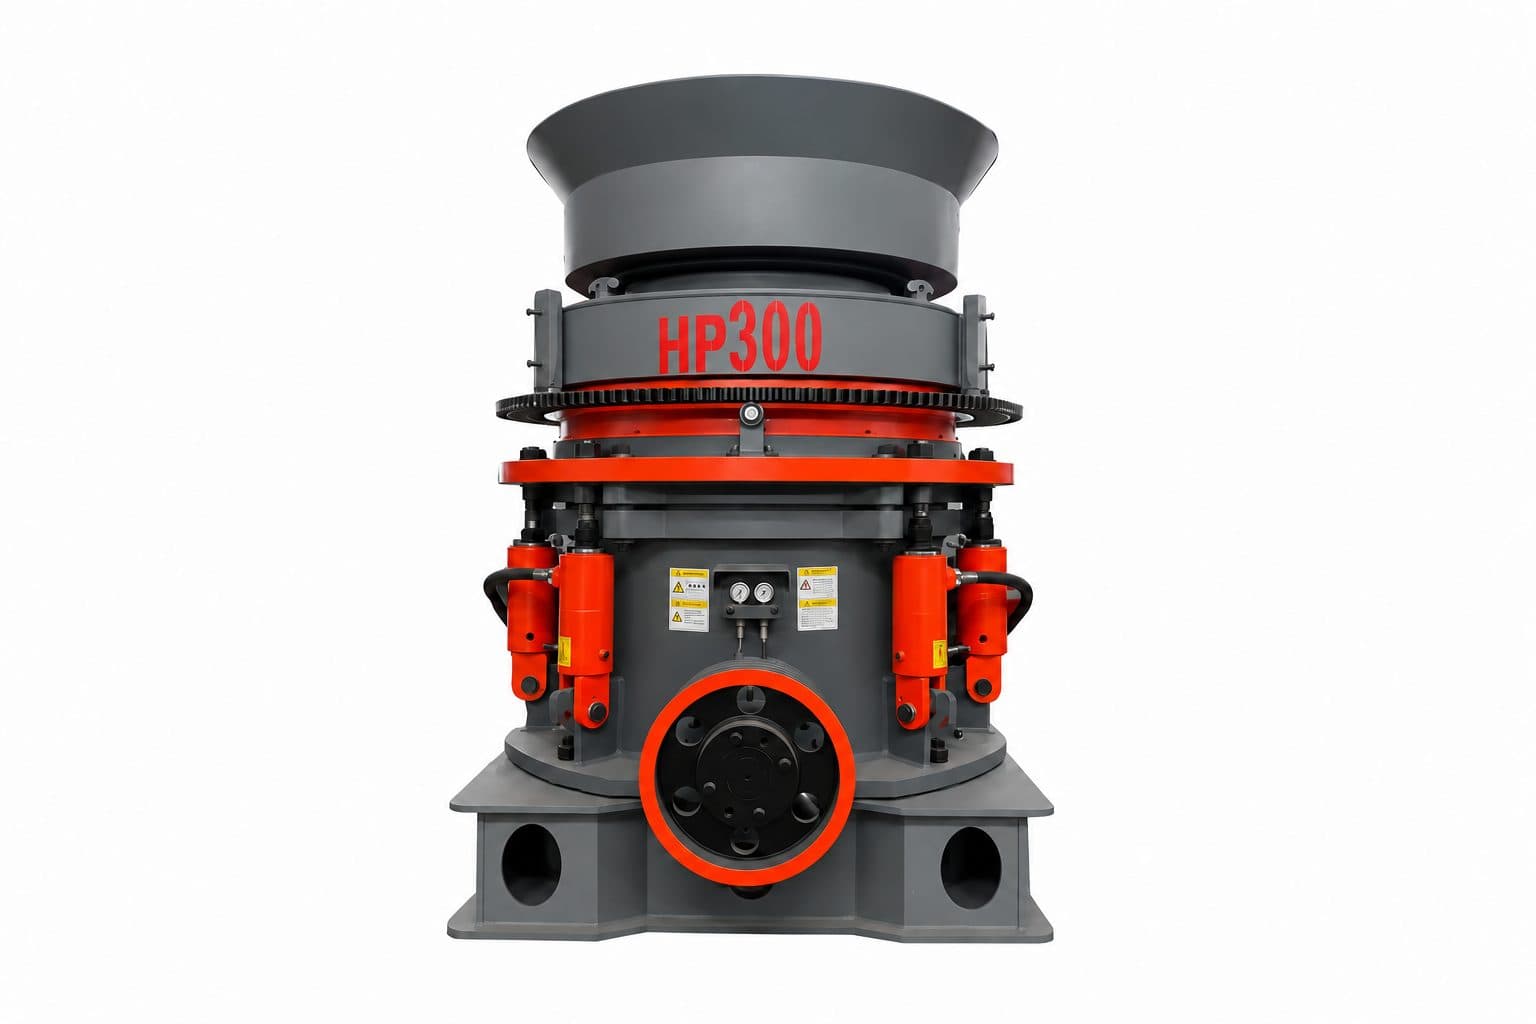
Konusli maydalagichda bir detalning noto‘g‘ri nomlanishi ham noto‘g‘ri ehtiyot qism buyurtmasiga, uzoq to‘xtashga yoki mos kelmaydigan bron tanlanishiga olib kelishi mumkin. Quyidagi qo‘llanma Tanker’ning HPT seriyali ko‘p silindrli gidravlik konusli maydalagichi va ishlab chiqaruvchi katalogidagi 1–22 raqamli kesim sxemasi asosida tayyorlandi.
Qisqa javob: HPT maydalagichda dvigatel aylanishni shkiv, uzatma vali va konussimon shesternyalar orqali eksentrik vtulkaga uzatadi. Eksentrik harakatlanuvchi konusni tebratadi, material esa qo‘zg‘almas bron (concave) bilan harakatlanuvchi bron (mantle) orasida siqiladi. Gidravlik silindrlar chiqarish tirqishini sozlash, blokni qulflash va maydalash kamerasini begona jismdan himoyalashga xizmat qiladi.
Eslatma: sxemadagi nomlar aynan HPT tuzilishiga tegishli. Boshqa ishlab chiqaruvchi yoki modelda detal nomi va konstruksiyasi farq qilishi mumkin. Buyurtmada model, zavod raqami va chizma raqamini doimo tekshiring.
HPT konusli maydalagich qanday ishlaydi?
Dvigatel tasmali uzatma orqali shkiv va gorizontal uzatma valini aylantiradi.
Yetakchi va yetaklanuvchi konussimon shesternyalar eksentrik vtulkani aylantiradi; natijada harakatlanuvchi konus asosiy val atrofida nazoratli tebranadi.
Yuqoridan tushgan material ikki bron orasida takroran siqiladi va maydalangan sari pastga, chiqarish tirqishi tomon siljiydi.
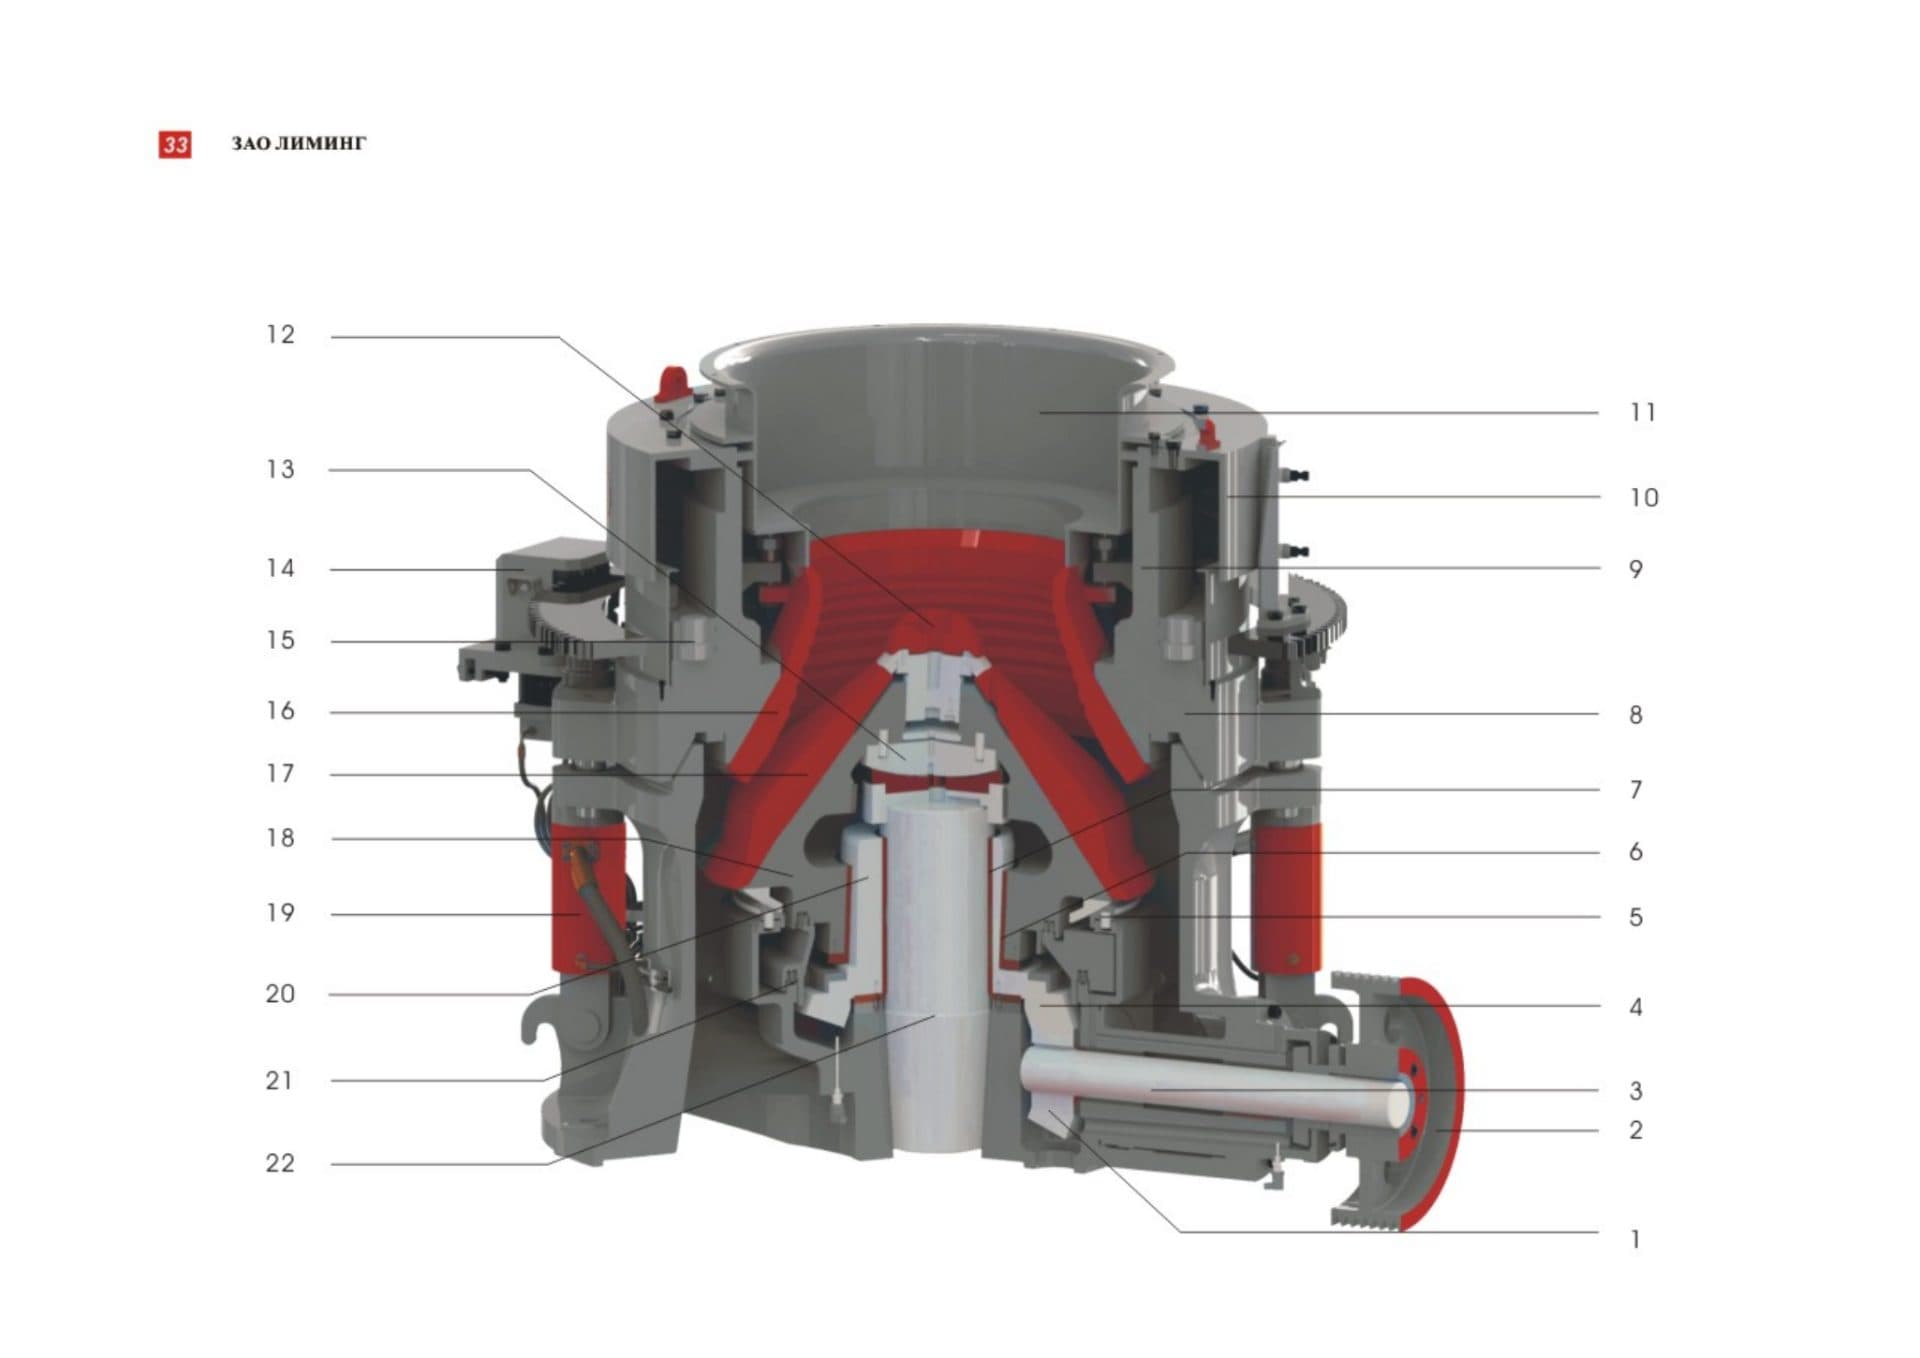
HPT maydalagichning katalog kesimi. Jadvaldagi raqamlar rasmdagi ko‘rsatkichlarga mos keladi.
22 ta detal: nomi va vazifasi
№ | Detal | Asosiy vazifasi |
|---|---|---|
1 | Yetakchi konussimon shesternya | Uzatma validan momentni katta shesternyaga uzatadi. |
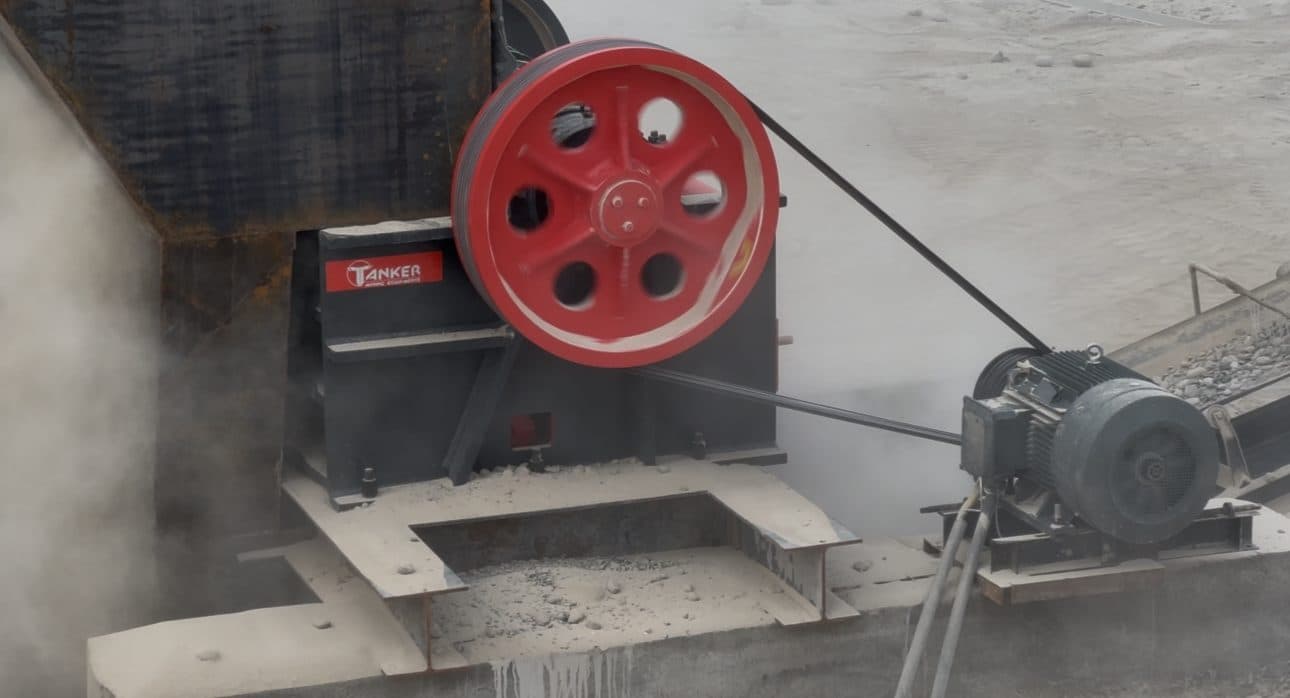
2 | Shkiv | Dvigatel quvvatini tasmalar orqali uzatma valiga qabul qiladi. |
3 | Uzatma vali | Shkiv bilan yetakchi shesternyani bog‘laydi va aylanishni korpus ichiga olib kiradi. |
4 | Yetaklanuvchi konussimon shesternya | Yetakchi shesternyadan moment olib, eksentrik uzelni aylantiradi. |
5 | Sferik suzuvchi chang muhrlagichi | Chang va mayda zarrachalarning moylash zonasiga kirishini cheklaydi. |
6 | Pastki silindrsimon vtulka | Aylanuvchi uzelni yo‘naltiradi va radial yukni tayanch yuzaga uzatadi. |
7 | Eksentrikning ichki konussimon vtulkasi | Eksentrik bilan val orasida sirpanish juftligini hosil qiladi. |
8 | Tayanch vtulka | Yuqori sozlash uzelini ushlab turadi va yukni korpusga uzatadi. |
9 | Sozlash halqasi | Maydalash kamerasining holati va chiqarish tirqishini sozlash tizimida ishlaydi. |
10 | Changdan himoya qopqog‘i | Yuqori mexanizmlarni tosh changi va sochiluvchi materialdan himoya qiladi. |
11 | Yuklash bunkeri | Materialni qabul qilib, maydalash kamerasiga yo‘naltiradi. |
12 | Konus kallagi | Harakatlanuvchi bron uchun asos bo‘lib, maydalash kuchini konus uzeliga uzatadi. |
13 | Sferik tayanch vkladishi | Konus kallagini tayanchlaydi va uning tebranma harakatiga moslashadi. |
14 | Gidravlik sozlash qurilmasi | Sozlash halqasini boshqarib, chiqarish tirqishini o‘zgartirishga yordam beradi. |
15 | Qulflash silindri | Sozlangan uzelni ish vaqtida belgilangan holatda ushlab turadi. |
16 | Qo‘zg‘almas bron (concave) | Maydalash kamerasining tashqi yeyiluvchi yuzasini hosil qiladi. |
17 | Harakatlanuvchi bron (mantle) | Materialga bevosita bosim beradi va kameraning ichki yeyiluvchi yuzasini hosil qiladi. |
18 | Harakatlanuvchi konus | Mantleni ko‘taradi va eksentrik harakatni maydalash zarbasiga aylantiradi. |
19 | Himoya gidrotsilindri | Maydalanmaydigan jism o‘tganda ortiqcha yukni bo‘shatish va kamerani ochishga yordam beradi. |
20 | Eksentrik vtulka | Aylanishni harakatlanuvchi konusning tebranma harakatiga aylantiradi. |
21 | U-turidagi zichlagich | Moyni ushlab turadi va ifloslanishning podshipnik-vtulka zonasiga kirishini cheklaydi. |
22 | Asosiy val | Harakatlanuvchi uzelni markazlaydi va asosiy maydalash yuklarini qabul qiladi. |
Qaysi qismlar yeyiluvchi hisoblanadi?
Eng ko‘p almashtiriladigan qismlar — qo‘zg‘almas bron №16 va harakatlanuvchi bron №17. Ular material bilan to‘g‘ridan-to‘g‘ri aloqa qiladi. Ularning profili kamera turi, maksimal kirish o‘lchami, yopiq tomon tirqishi (CSS) va tayyor mahsulot granulometriyasiga ta’sir qiladi. Shuning uchun faqat tashqi ko‘rinishiga qarab bron tanlash to‘g‘ri emas.
Vtulkalar, muhrlar, sferik vkladish va shesternyalar ham xizmat davomida yeyiladi, ammo ularni almashtirish muddati moylash sifati, yuklanish, changdan himoya va markazlash holatiga bog‘liq. Har bir tekshiruvda bitta detal emas, unga tutash juftliklar ham nazorat qilinishi kerak.
Tekshiruvda nimalarga e’tibor beriladi?
Mantle va concave: notekis profil, yoriq, mahkamlashning bo‘shashi va xizmat chegarasidan past qalinlik.
Shesternyalar: noto‘g‘ri tish kontakti, qirilish, pitting, shovqin va moydagi metall zarrachalari.
Vtulkalar va asosiy val: ortiqcha bo‘shliq, qizish, tirnalish va moy bosimi/haroratidagi o‘zgarish.
Muhrlar: chang kirishi, moy sizishi va elastik elementlarning shikastlanishi.
Gidravlika: bosimning pasayishi, sizish, silindrlarning bir xil ishlamasligi va sozlamaning o‘z-o‘zidan o‘zgarishi.
Qat’iy “falon foiz yeyilganda almashtiring” qoidasi barcha kamera va materiallarga mos kelmaydi. Xavfsiz mezon — ishlab chiqaruvchi qo‘llanmasi, zavodning ruxsat etilgan o‘lchamlari va o‘z obyektingizdagi yeyilish tarixini birga qo‘llash.
Noto‘g‘ri yeyilishni kamaytirish usullari
Kameraga materialni markazdan va bir tekis tarqating; segregatsiyalangan yoki faqat bir tomondan berish bronni qiyshiq yeydiradi.
Kamerani barqaror to‘ldirilgan holatda ishlating va model uchun ruxsat etilgan kirish o‘lchamidan oshirmang.
CSS ni o‘lchab nazorat qiling; sozlamani faqat tayyor mahsulotga qarab taxmin qilmang.
Moy sathi, filtri, bosimi va haroratini jurnalga yozib boring.
Metall ajratgich va begona jismlardan himoya vositalarini ish holatida saqlang.
Ehtiyot qism buyurtmasi uchun qanday ma’lumot kerak?
“HPT uchun mantle kerak” degan so‘rov yetarli emas. Mos qismni aniqlash uchun quyidagilarni yuboring:
maydalagichning to‘liq modeli va zavod raqami;
detal raqami yoki mavjud chizma/katalog pozitsiyasi;
kamera turi va liner profili;
mavjud qismning asosiy o‘lchamlari va aniq fotosuratlari;
maydalanadigan material, kirish o‘lchami, CSS va kerakli mahsulot fraksiyasi;
kerakli soni hamda rejalashtirilgan almashtirish sanasi.
Tanker mutaxassislari ushbu ma’lumotlar asosida detalning mosligini tekshirish, yeyilish sababini tahlil qilish va kerakli komplektni tanlashga yordam beradi.
Ko‘p so‘raladigan savollar
HPT konusli maydalagichning asosiy yeyiluvchi qismlari qaysilar?
Asosiy yeyiluvchi juftlik — qo‘zg‘almas bron (concave, №16) va harakatlanuvchi bron (mantle, №17). Ular maydalash kamerasini hosil qiladi va material bilan bevosita ishlaydi.
Mantle bilan harakatlanuvchi konus bir xil detalmi?
Yo‘q. Mantle — almashtiriladigan yeyiluvchi bron; harakatlanuvchi konus esa uni ko‘taradigan konstruktiv uzel. Sxemada ular mos ravishda №17 va №18.
Concave bilan sozlash halqasi bir xilmi?
Yo‘q. Concave materialga tegadigan qo‘zg‘almas bron, sozlash halqasi esa yuqori tayanch-sozlash mexanizmining qismi. Ularning vazifasi va buyurtma kodi boshqacha.
Bronning notekis yeyilishiga nima sabab bo‘ladi?
Ko‘pincha markazdan tashqari yoki segregatsiyalangan oziqlantirish, kameraning yetarli to‘lmasligi, me’yordan katta bo‘lak, noto‘g‘ri CSS yoki material taqsimotining beqarorligi sabab bo‘ladi.
Bronni qachon almashtirish kerak?
Qalinlik ishlab chiqaruvchi belgilagan xizmat chegarasiga yetganda, profil mahsulot sifatini ushlay olmaganda, yoriq paydo bo‘lganda yoki mahkamlash ishonchliligi buzilganda almashtiriladi. Qaror model qo‘llanmasi va real o‘lchovga tayanishi kerak.
HPT ehtiyot qismini tanlash uchun faqat model nomi yetarlimi?
Odatda yetarli emas. Bir modelda kamera va liner profili turlicha bo‘lishi mumkin. Model bilan birga zavod raqami, chizma yoki detal raqami, o‘lchamlar va fotosuratlarni yuborish xatoni kamaytiradi.