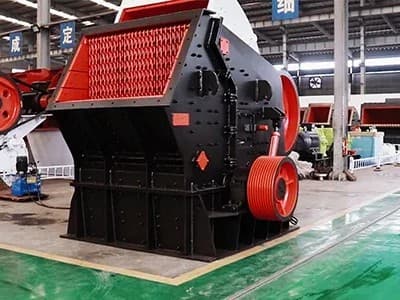
PF серияли роторли майдалагич
Абразивлиги нисбатан паст материалларни асосан иккиламчи майдалаш учун анъанавий ва иқтисодий HSI.
Умумий маълумот
PF серияли роторли майдалагич ҳақида
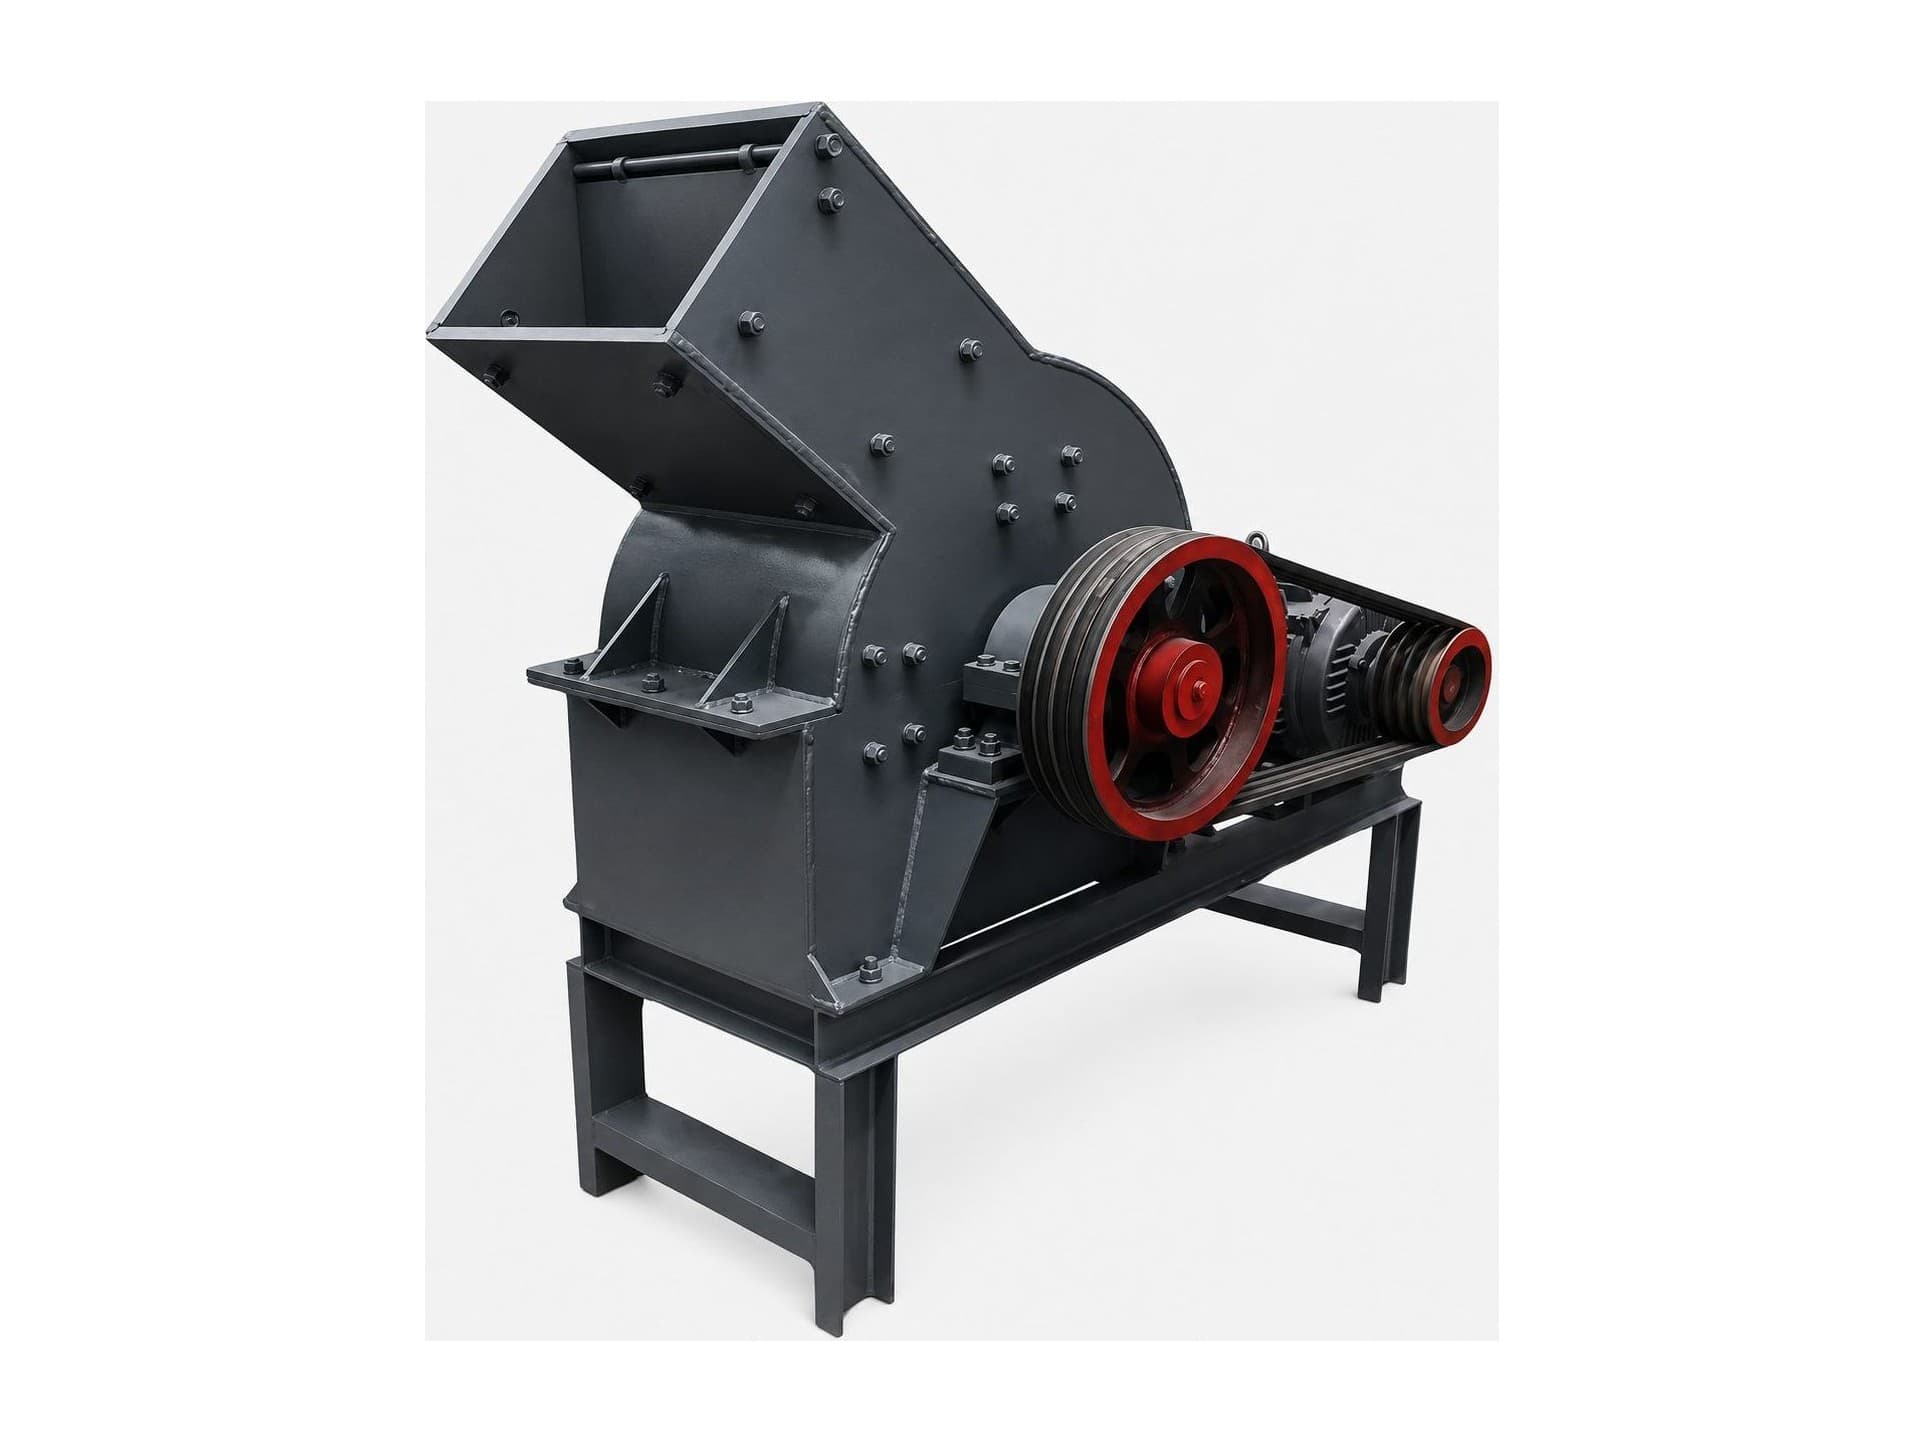
PF — иккиламчи майдалаш учун синалган, иқтисодий HSI ечими. Материал горизонтал ротордаги болғалар билан юқори тезликда урилади, зарба плитаси ёки фартукларига улоқтирилади ва пастдан чиқишидан олдин қайта-қайта майдаланади.
Одатдаги ишлаб чиқариш линияси
Бункер → Вибрацион озиқлантиргич → Жағли майдалагич → PF роторли майдалагич → Вибрацион элак → Тайёр агрегат. PF одатда жағли майдалагичдан кейин иккиламчи босқичда ишлайди.
Модель танлаш
PF1007–PF1214: кичик ва ўрта қувватли иккиламчи майдалаш. PF1315–PF1320: ўрта ва юқори қувватли линиялар. PF1520: каттароқ кириш ва юқори қувват учун йирик PF модели; катта юклаш тешиги уни автоматик равишда бирламчи майдалагичга айлантирмайди.
Тузилиши ва ейилувчи қисмлар
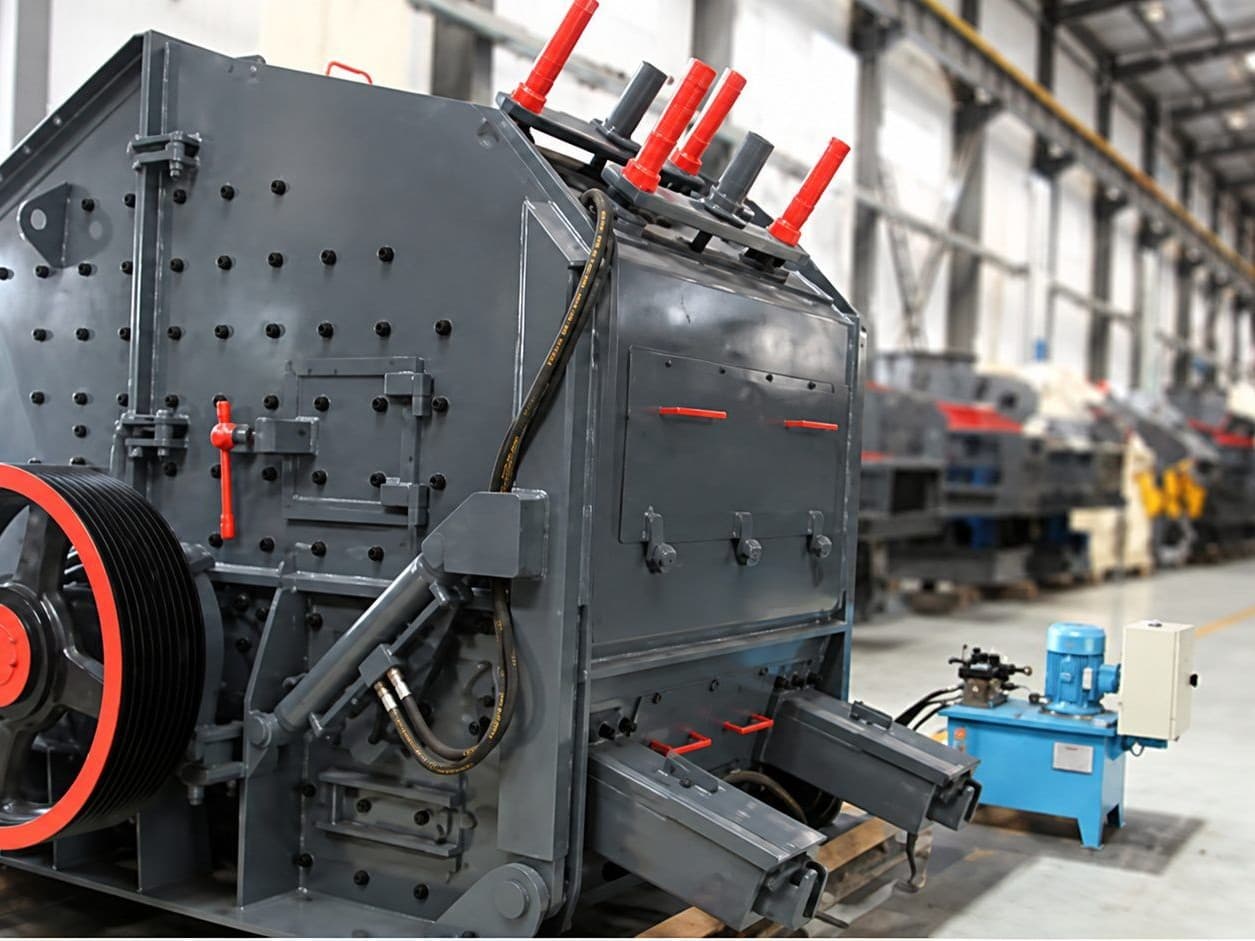
Асосий қисмлар: юклаш тешиги, ротор, болғалар, зарба фартуги ёки плиталари, ён қопламалар, асосий вал, подшипниклар, юритма шкиви, созлаш механизми ва чиқариш тешиги. Болғалар, зарба плиталари ёки фартук қопламалари ҳамда ён қопламалар асосий ейилувчи қисмлардир. Фартук оралиғи талаб қилинадиган маҳсулот ўлчамига мослаб созланади.
PF қачон танланади?
PF ни иккиламчи майдалаш керак бўлганда, материалнинг абразивлиги нисбатан паст бўлса, оҳактош, доломит ёки ўхшаш материал қайта ишланса, кубсимон агрегат муҳим бўлса ва содда, иқтисодий HSI ечими керак бўлса танланг. Базальт, кварцит, юқори кремнийли гранит ёки тонна учун ейилиш харажати муҳим бўлган лойиҳаларда конусли майдалагични ҳам кўриб чиқинг.
PF, PFW ва CI
PF — анъанавий ва иқтисодий иккиламчи HSI. PFW — созлаш ва хизматни енгиллаштирувчи гидравлик модернизацияланган HSI. CI — катта юклаш имкониятига эга, бирламчи ва иккиламчи вазифалар учун оғир серияли HSI.
Танлаш учун хомашё, максимал кириш ўлчами, талаб қилинадиган қувват, якуний фракциялар, намлик, зарур бўлса лой миқдори ва лойиҳа жойлашувини юборинг. Шу маълумотлар асосида мос модель ва тўлиқ майдалаш линиясини тавсия қилиш мумкин.
Ейилиш омиллари
Асосий ейилувчи қисмлар — зарб болғалари, зарб плиталар ёки уларнинг қопламалари ва ён қопламалар. Ейилиш материал абразивлиги, кремний миқдори, озиқлантириш ўлчами ва тақсимоти, ротор тезлиги, зарб плитаси тирқиши, зарб болғаси металлургияси ҳамда иш шароитларига боғлиқ. Сиқилиш мустаҳкамлигининг ўзи зарбли майдалаш иқтисодий жиҳатдан мақсадга мувофиқлигини белгиламайди.
Боғлиқ ускуналар
Шу ускуна ҳақидаги мақолалар
Тавсия этилган маҳсулотлар


Керакли ускуна топилмадими?
Телефон рақамингизни қолдиринг, мутахассисимиз сиз билан боғланиб, энг мос ускунани тавсия қилади.