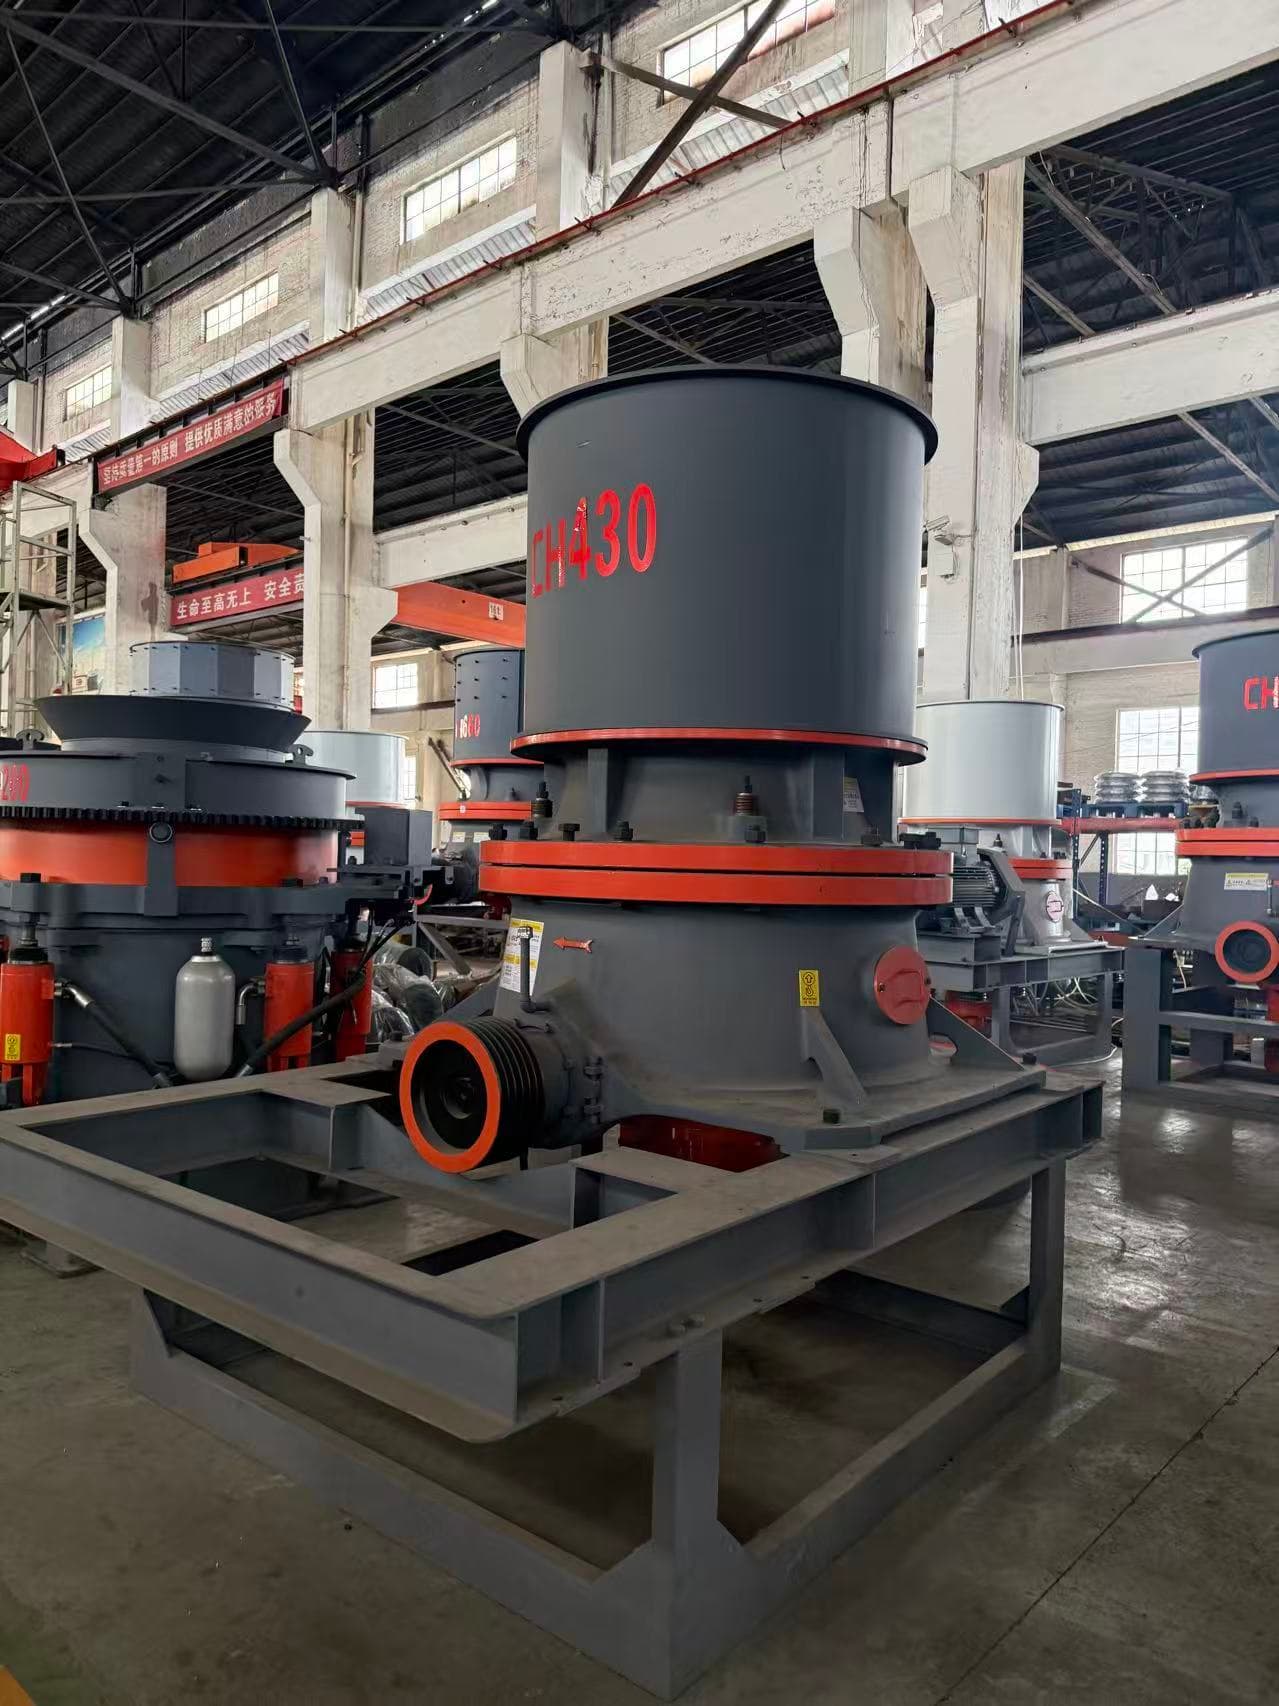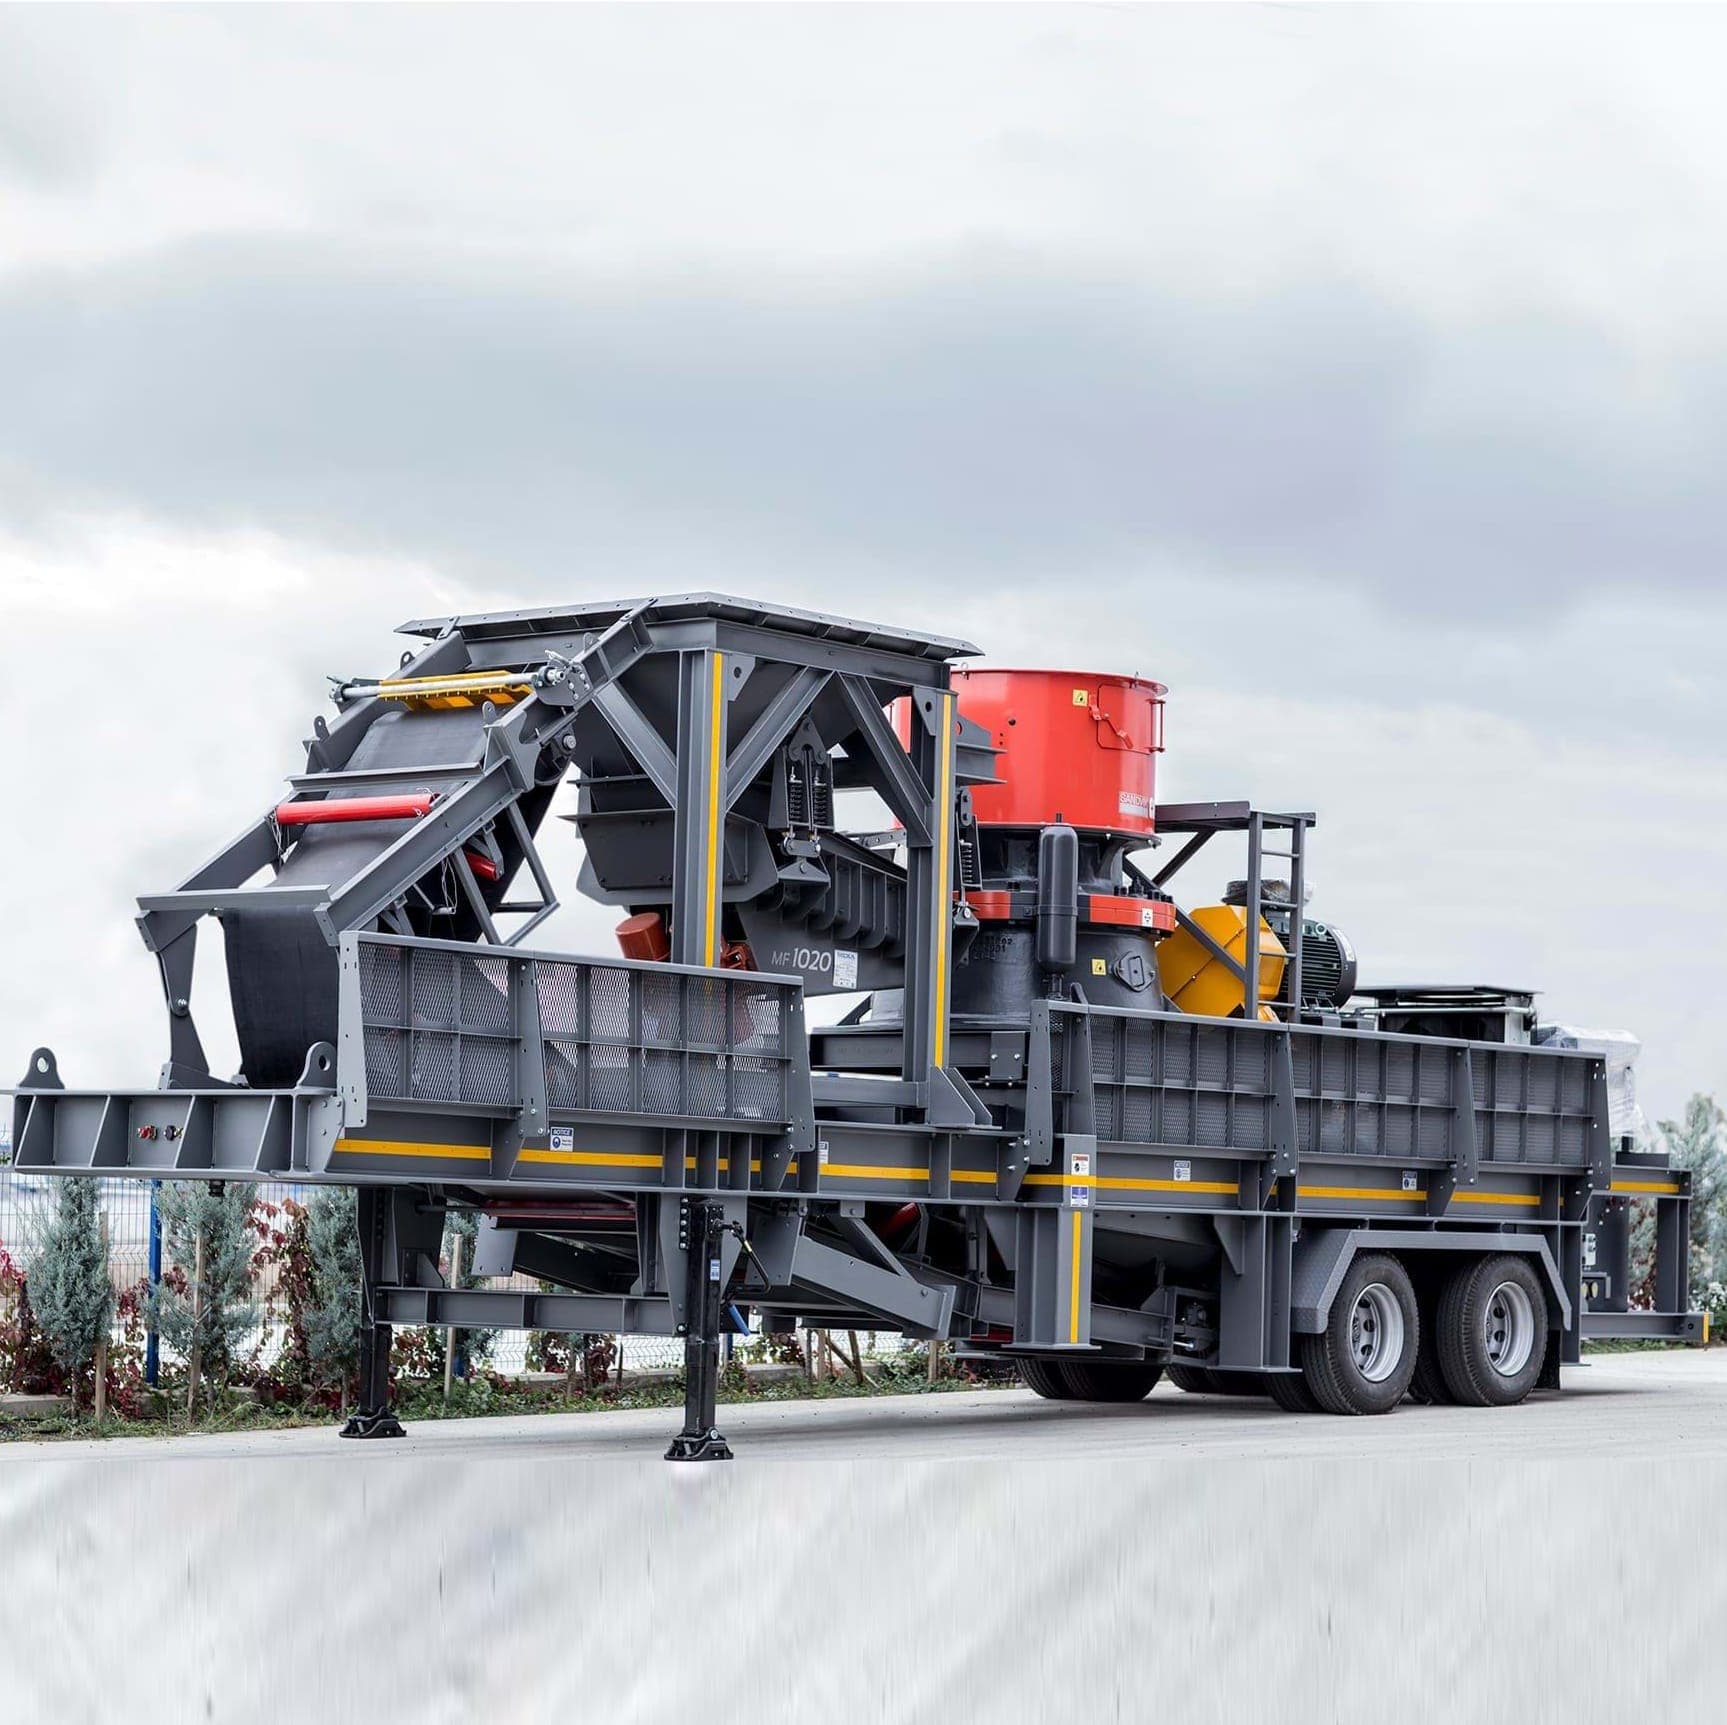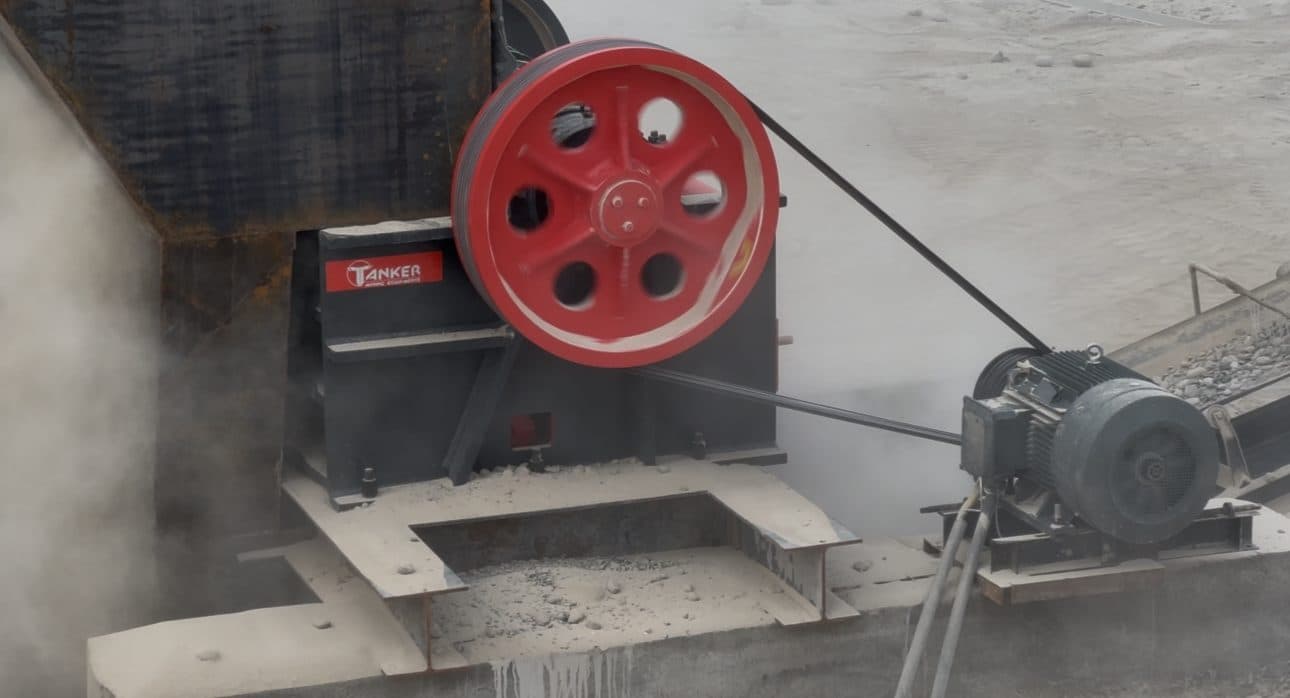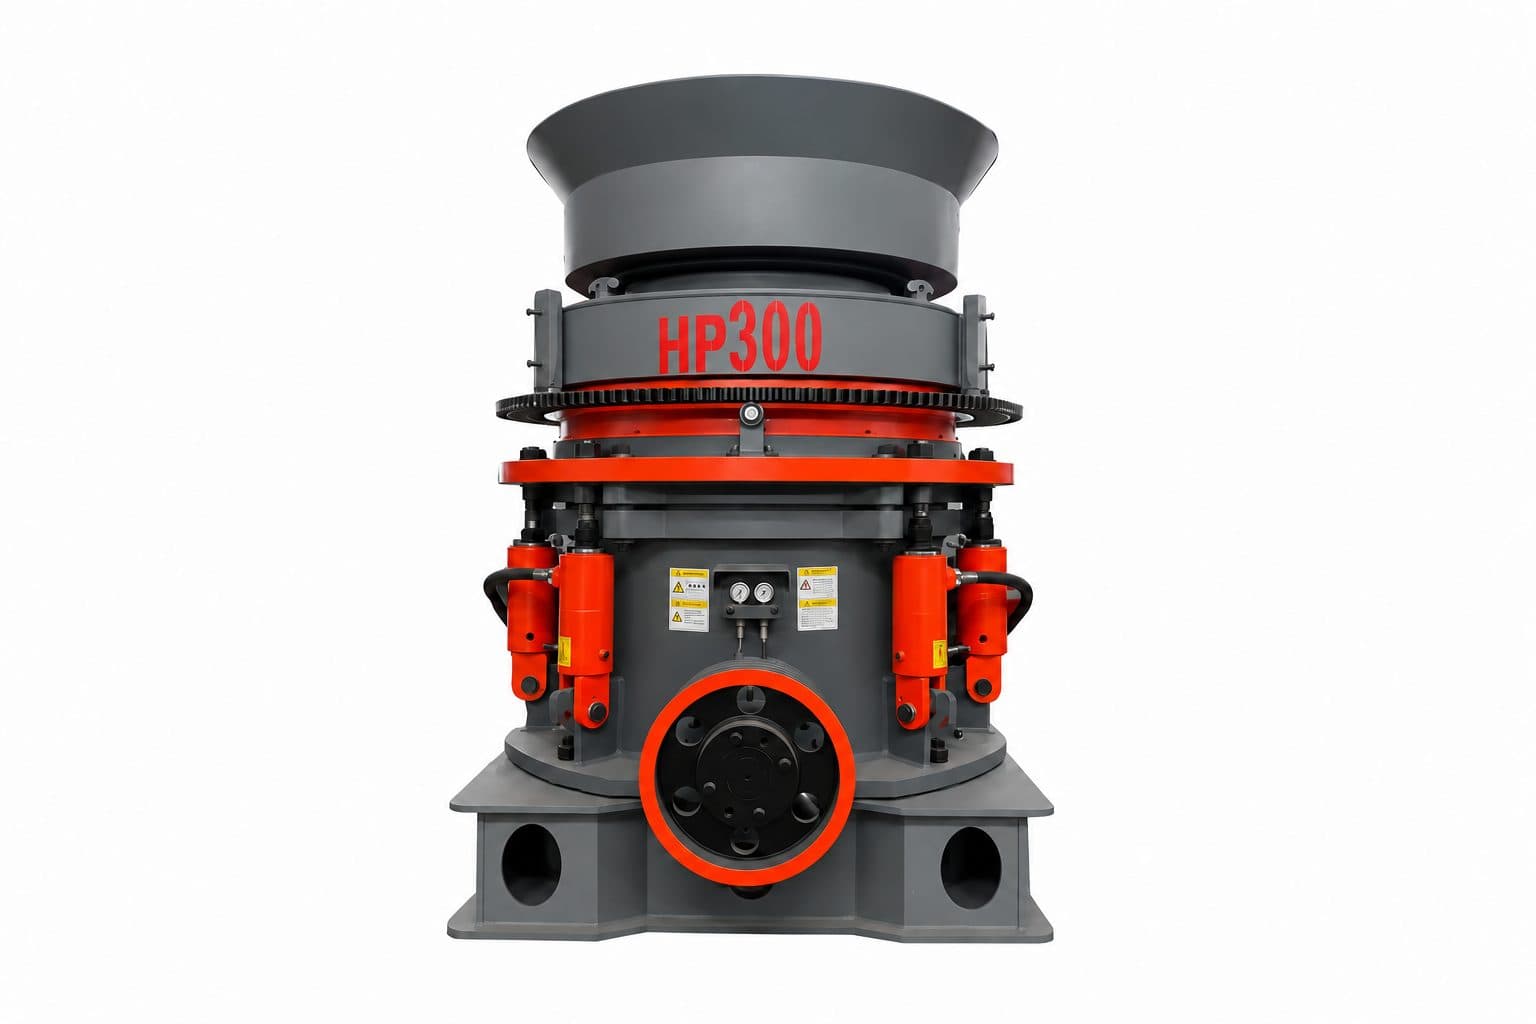
HPT конусли майдалагич қисмлари: 22 та детал ва вазифалари
Конусли майдалагичда бир деталнинг нотўғри номланиши ҳам нотўғри эҳтиёт қисм буюртмасига, узоқ тўхташга ёки мос келмайдиган брон танланишига олиб келиши мумкин. Қуйидаги қўлланма Tanker’нинг HPT серияли кўп цилиндрли гидравлик конусли майдалагичи ва ишлаб чиқарувчи каталогидаги 1–22 рақамли кесим схемаси асосида тайёрланди.
Қисқа жавоб: HPT майдалагичда двигатель айланишни шкив, узатма вали ва конуссимон шестернялар орқали эксцентрик втулкага узатади. Эксцентрик ҳаракатланувчи конусни тебратади, материал эса қўзғалмас брон (concave) билан ҳаракатланувчи брон (mantle) орасида сиқилади. Гидравлик цилиндрлар чиқариш тирқишини созлаш, блокни қулфлаш ва майдалаш камерасини бегона жисмдан ҳимоялашга хизмат қилади.
Эслатма: схемадаги номлар айнан HPT тузилишига тегишли. Бошқа ишлаб чиқарувчи ёки моделда детал номи ва конструкцияси фарқ қилиши мумкин. Буюртмада модел, завод рақами ва чизма рақамини доимо текширинг.
HPT конусли майдалагич қандай ишлайди?
Двигатель тасмали узатма орқали шкив ва горизонтал узатма валини айлантиради.
Етакчи ва етакланувчи конуссимон шестернялар эксцентрик втулкани айлантиради; натижада ҳаракатланувчи конус асосий вал атрофида назоратли тебранади.
Юқоридан тушган материал икки брон орасида такроран сиқилади ва майдаланган сари пастга, чиқариш тирқиши томон силжийди.
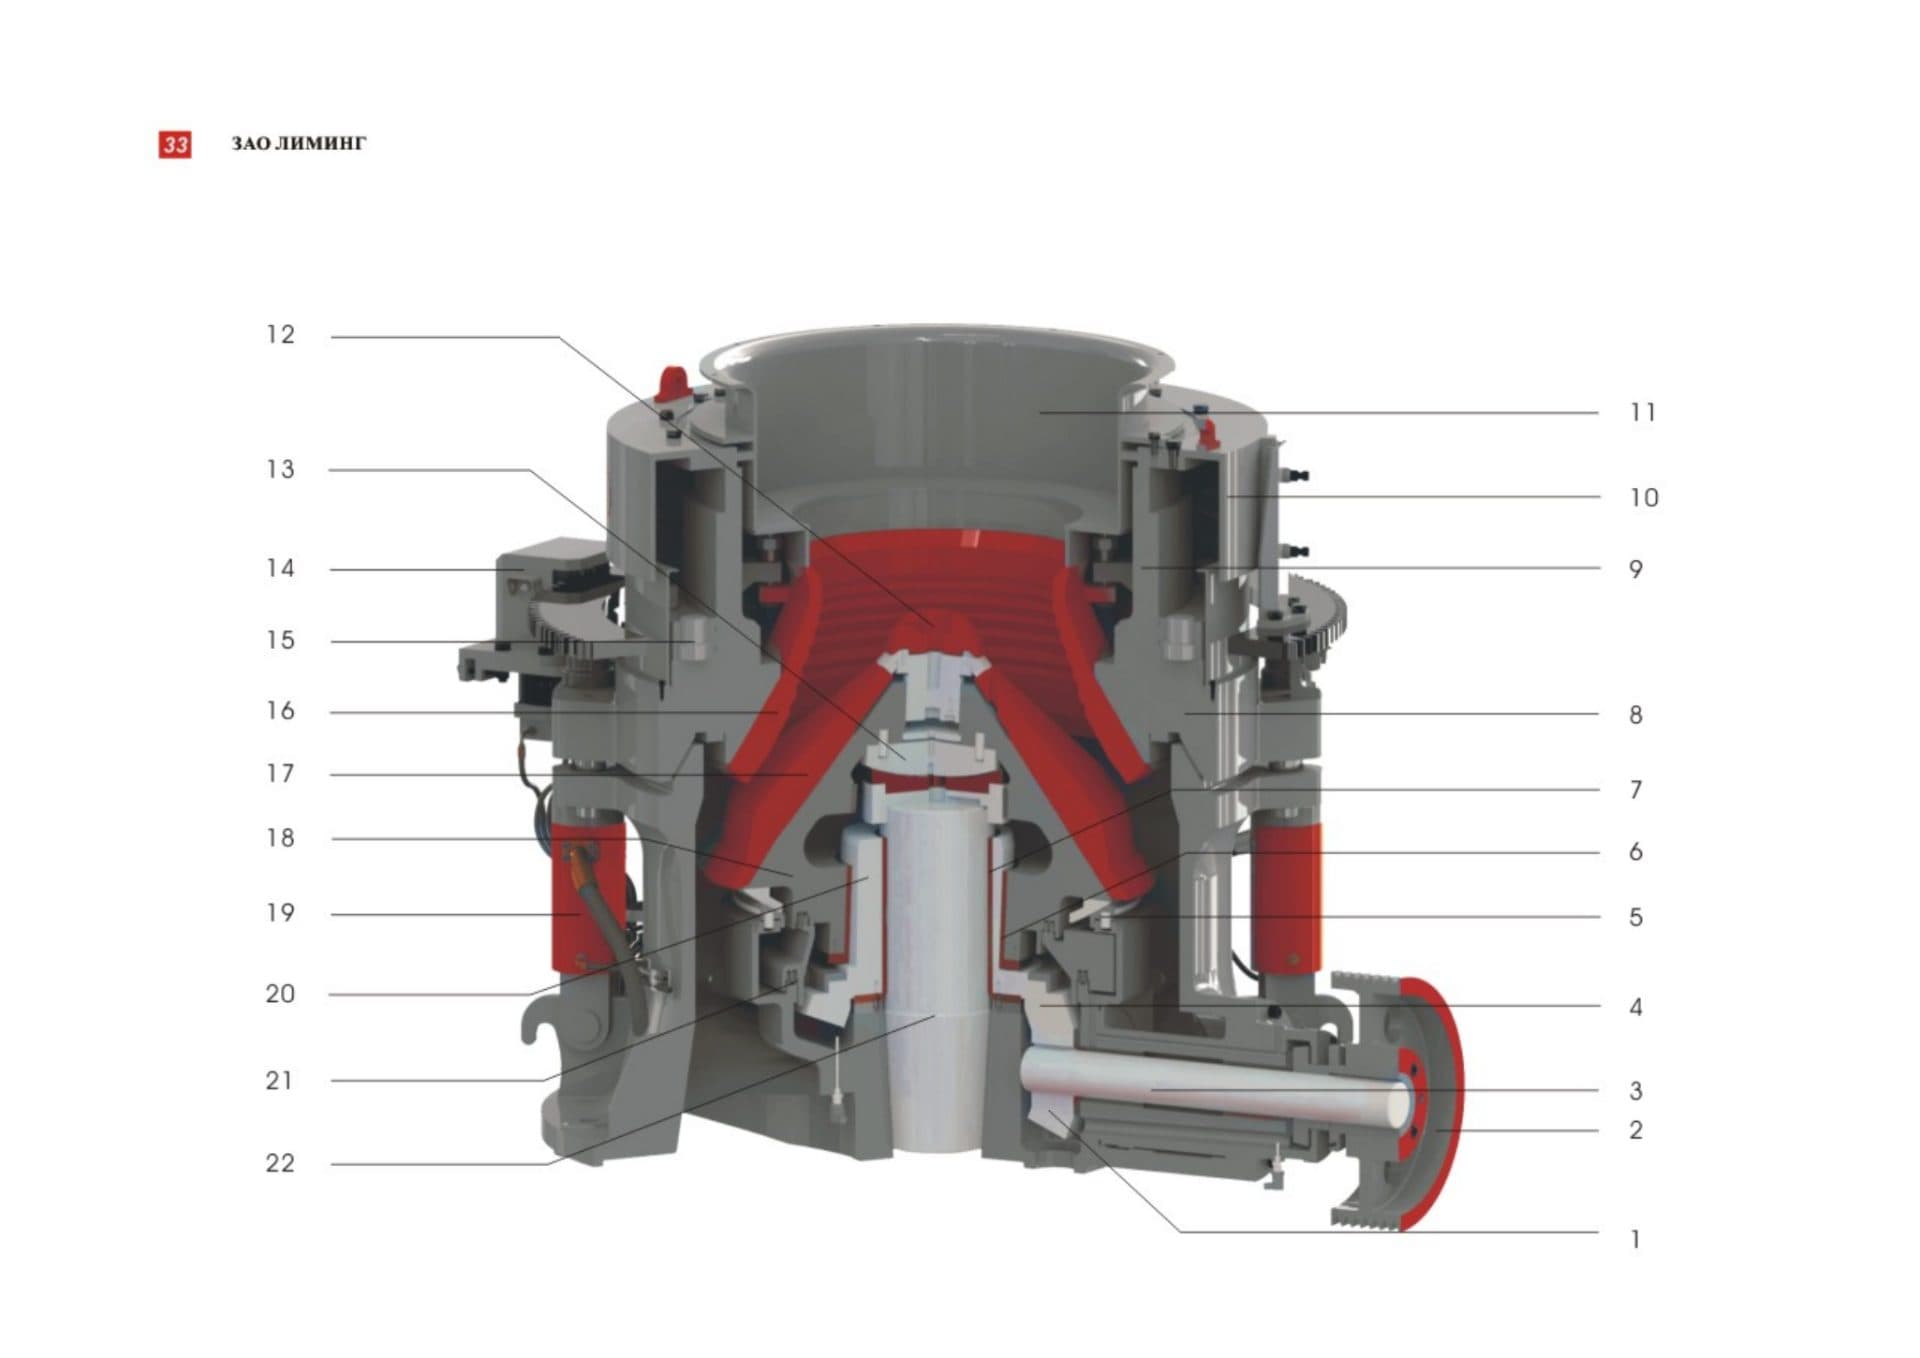
HPT майдалагичнинг каталог кесими. Жадвалдаги рақамлар расмдаги кўрсаткичларга мос келади.
22 та детал: номи ва вазифаси
№ | Детал | Асосий вазифаси |
|---|---|---|
1 | Етакчи конуссимон шестерня | Узатма валидан моментни катта шестерняга узатади. |
2 | Шкив | Двигатель қувватини тасмалар орқали узатма валига қабул қилади. |
3 | Узатма вали | Шкив билан етакчи шестерняни боғлайди ва айланишни корпус ичига олиб киради. |
4 | Етакланувчи конуссимон шестерня | Етакчи шестернядан момент олиб, эксцентрик узелни айлантиради. |
5 | Сферик сузувчи чанг муҳрлагичи | Чанг ва майда заррачаларнинг мойлаш зонасига киришини чеклайди. |
6 | Пастки цилиндрсимон втулка | Айланувчи узелни йўналтиради ва радиал юкни таянч юзага узатади. |
7 | Эксцентрикнинг ички конуссимон втулкаси | Эксцентрик билан вал орасида сирпаниш жуфтлигини ҳосил қилади. |
8 | Таянч втулка | Юқори созлаш узелини ушлаб туради ва юкни корпусга узатади. |
9 | Созлаш ҳалқаси | Майдалаш камерасининг ҳолати ва чиқариш тирқишини созлаш тизимида ишлайди. |
10 | Чангдан ҳимоя қопқоғи | Юқори механизмларни тош чанги ва сочилувчи материалдан ҳимоя қилади. |
11 | Юклаш бункери | Материални қабул қилиб, майдалаш камерасига йўналтиради. |
12 | Конус каллаги | Ҳаракатланувчи брон учун асос бўлиб, майдалаш кучини конус узелига узатади. |
13 | Сферик таянч вкладиши | Конус каллагини таянчлайди ва унинг тебранма ҳаракатига мослашади. |
14 | Гидравлик созлаш қурилмаси | Созлаш ҳалқасини бошқариб, чиқариш тирқишини ўзгартиришга ёрдам беради. |
15 | Қулфлаш цилиндри | Созланган узелни иш вақтида белгиланган ҳолатда ушлаб туради. |
16 | Қўзғалмас брон (concave) | Майдалаш камерасининг ташқи ейилувчи юзасини ҳосил қилади. |
17 | Ҳаракатланувчи брон (mantle) | Материалга бевосита босим беради ва камеранинг ички ейилувчи юзасини ҳосил қилади. |
18 | Ҳаракатланувчи конус | Mantle’ни кўтаради ва эксцентрик ҳаракатни майдалаш зарбасига айлантиради. |
19 | Ҳимоя гидроцилиндри | Майдаланмайдиган жисм ўтганда ортиқча юкни бўшатиш ва камерани очишга ёрдам беради. |
20 | Эксцентрик втулка | Айланишни ҳаракатланувчи конуснинг тебранма ҳаракатига айлантиради. |
21 | U-туридаги зичлагич | Мойни ушлаб туради ва ифлосланишнинг подшипник-втулка зонасига киришини чеклайди. |
22 | Асосий вал | Ҳаракатланувчи узелни марказлайди ва асосий майдалаш юкларини қабул қилади. |
Қайси қисмлар ейилувчи ҳисобланади?
Энг кўп алмаштириладиган қисмлар — қўзғалмас брон №16 ва ҳаракатланувчи брон №17. Улар материал билан тўғридан-тўғри алоқа қилади. Уларнинг профили камера тури, максимал кириш ўлчами, ёпиқ томон тирқиши (CSS) ва тайёр маҳсулот гранулометриясига таъсир қилади. Шунинг учун фақат ташқи кўринишига қараб брон танлаш тўғри эмас.
Втулкалар, муҳрлар, сферик вкладиш ва шестернялар ҳам хизмат давомида ейилади, аммо уларни алмаштириш муддати мойлаш сифати, юкланиш, чангдан ҳимоя ва марказлаш ҳолатига боғлиқ. Ҳар бир текширувда битта детал эмас, унга туташ жуфтликлар ҳам назорат қилиниши керак.
Текширувда нималарга эътибор берилади?
Mantle ва concave: нотекис профиль, ёриқ, маҳкамлашнинг бўшаши ва хизмат чегарасидан паст қалинлик.
Шестернялар: нотўғри тиш контакти, қирилиш, питтинг, шовқин ва мойдаги металл заррачалари.
Втулкалар ва асосий вал: ортиқча бўшлиқ, қизиш, тирналиш ва мой босими/ҳароратидаги ўзгариш.
Муҳрлар: чанг кириши, мой сизиши ва эластик элементларнинг шикастланиши.
Гидравлика: босимнинг пасайиши, сизиш, цилиндрларнинг бир хил ишламаслиги ва созламанинг ўз-ўзидан ўзгариши.
Қатъий “фалон фоиз ейилганда алмаштиринг” қоидаси барча камера ва материалларга мос келмайди. Хавфсиз мезон — ишлаб чиқарувчи қўлланмаси, заводнинг рухсат этилган ўлчамлари ва ўз объектингиздаги ейилиш тарихини бирга қўллаш.
Нотўғри ейилишни камайтириш усуллари
Камерага материални марказдан ва бир текис тарқатинг; сегрегацияланган ёки фақат бир томондан бериш бронни қийшиқ ейдиради.
Камерани барқарор тўлдирилган ҳолатда ишлатинг ва модел учун рухсат этилган кириш ўлчамидан оширманг.
CSS ни ўлчаб назорат қилинг; созламани фақат тайёр маҳсулотга қараб тахмин қилманг.
Мой сатҳи, фильтри, босими ва ҳароратини журналга ёзиб боринг.
Металл ажратгич ва бегона жисмлардан ҳимоя воситаларини иш ҳолатида сақланг.
Эҳтиёт қисм буюртмаси учун қандай маълумот керак?
“HPT учун mantle керак” деган сўров етарли эмас. Мос қисмни аниқлаш учун қуйидагиларни юборинг:
майдалагичнинг тўлиқ модели ва завод рақами;
детал рақами ёки мавжуд чизма/каталог позицияси;
камера тури ва liner профили;
мавжуд қисмнинг асосий ўлчамлари ва аниқ фотосуратлари;
майдаланадиган материал, кириш ўлчами, CSS ва керакли маҳсулот фракцияси;
керакли сони ҳамда режалаштирилган алмаштириш санаси.
Tanker мутахассислари ушбу маълумотлар асосида деталнинг мослигини текшириш, ейилиш сабабини таҳлил қилиш ва керакли комплектни танлашга ёрдам беради.
Кўп сўраладиган саволлар
HPT конусли майдалагичнинг асосий ейилувчи қисмлари қайсилар?
Асосий ейилувчи жуфтлик — қўзғалмас брон (concave, №16) ва ҳаракатланувчи брон (mantle, №17). Улар майдалаш камерасини ҳосил қилади ва материал билан бевосита ишлайди.
Mantle билан ҳаракатланувчи конус бир хил деталми?
Йўқ. Mantle — алмаштириладиган ейилувчи брон; ҳаракатланувчи конус эса уни кўтарадиган конструктив узел. Схемада улар мос равишда №17 ва №18.
Concave билан созлаш ҳалқаси бир хилми?
Йўқ. Concave материалга тегадиган қўзғалмас брон, созлаш ҳалқаси эса юқори таянч-созлаш механизмининг қисми. Уларнинг вазифаси ва буюртма коди бошқача.
Броннинг нотекис ейилишига нима сабаб бўлади?
Кўпинча марказдан ташқари ёки сегрегацияланган озиқлантириш, камеранинг етарли тўлмаслиги, меъёрдан катта бўлак, нотўғри CSS ёки материал тақсимотининг беқарорлиги сабаб бўлади.
Бронни қачон алмаштириш керак?
Қалинлик ишлаб чиқарувчи белгилаган хизмат чегарасига етганда, профиль маҳсулот сифатини ушлай олмаганда, ёриқ пайдо бўлганда ёки маҳкамлаш ишончлилиги бузилганда алмаштирилади. Қарор модел қўлланмаси ва реал ўлчовга таяниши керак.
HPT эҳтиёт қисмини танлаш учун фақат модел номи етарлими?
Одатда етарли эмас. Бир моделда камера ва liner профили турлича бўлиши мумкин. Модел билан бирга завод рақами, чизма ёки детал рақами, ўлчамлар ва фотосуратларни юбориш хатони камайтиради.